
 ESP
 English
 русский
 Español
 Tiếng Việt
 ไทย
Article Directory
- 1 Por qué la dosis de polímero cambia los resultados de la prensa de tornillo tan rápidamente
- 2 Los dos modos de fracaso: subdosificación y sobredosis
- 3 Indicadores clave de rendimiento que cambian con la dosis de polímero
- 4 Datos de campo: ¿Cuántos sólidos de torta puede agregar el polímero?
- 5 Cómo encontrar la dosis óptima de polímero para su lodo
- 6 Precisión de preparación y dosificación de polímeros: el lado del equipo
- 7 Diseño de prensas de tornillo y cómo interactúa con la demanda de polímeros
- 8 Flujo de trabajo de optimización práctico
La dosificación de polímero es el ajuste más rápido que se puede realizar en una instalación de prensa de tornillo y también es el más fácil de equivocar. Si se subdosifica el lodo, la prensa empuja los sólidos finos a través de la pantalla. Si se aplica una sobredosis, la cantidad de polímero aumentará mientras la torta permanece húmeda. Con la dosis correcta, la misma máquina podrá producir una torta notablemente más seca y un filtrado más claro en el mismo turno, sin un solo cambio mecánico. Este artículo explica qué cambia cuando cambia la dosis de polímero, qué cifras de rendimiento responden primero y cómo establecer una ventana de dosificación que mantenga la prensa estable y los costos bajo control.
Por qué la dosis de polímero cambia los resultados de la prensa de tornillo tan rápidamente
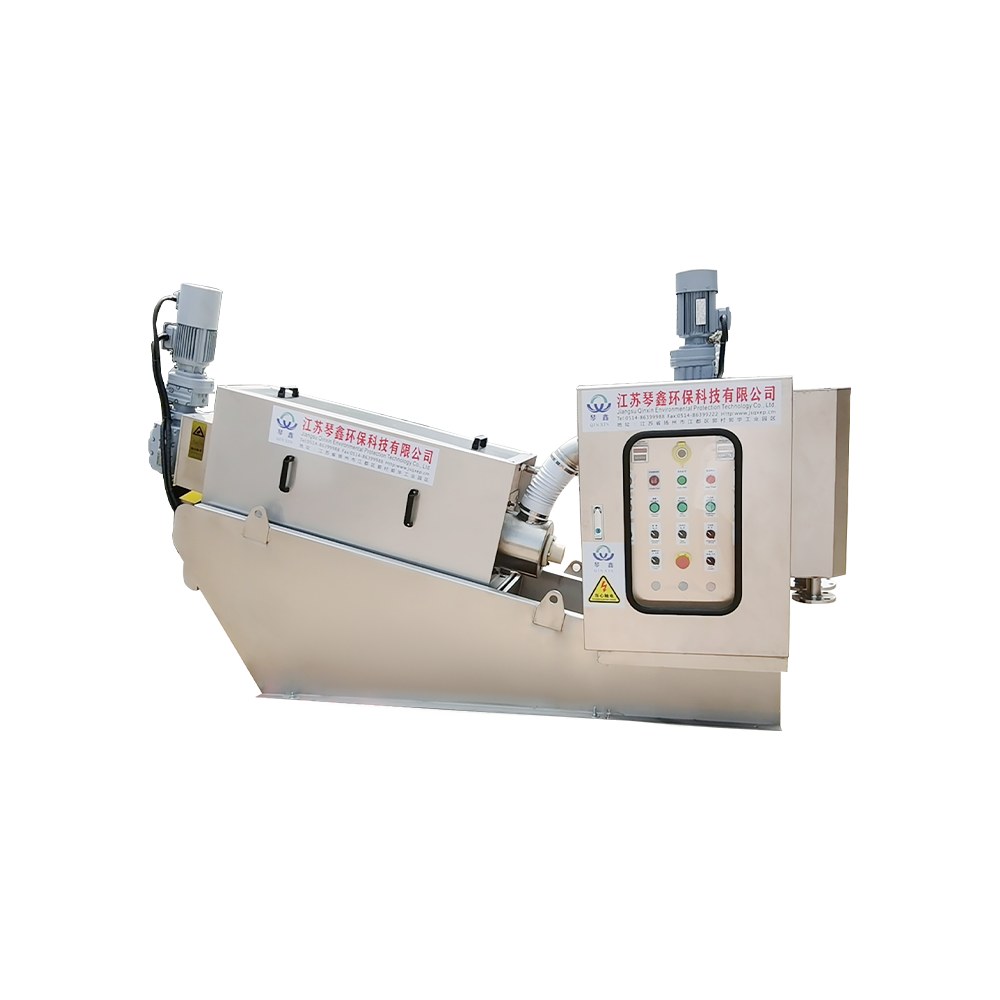
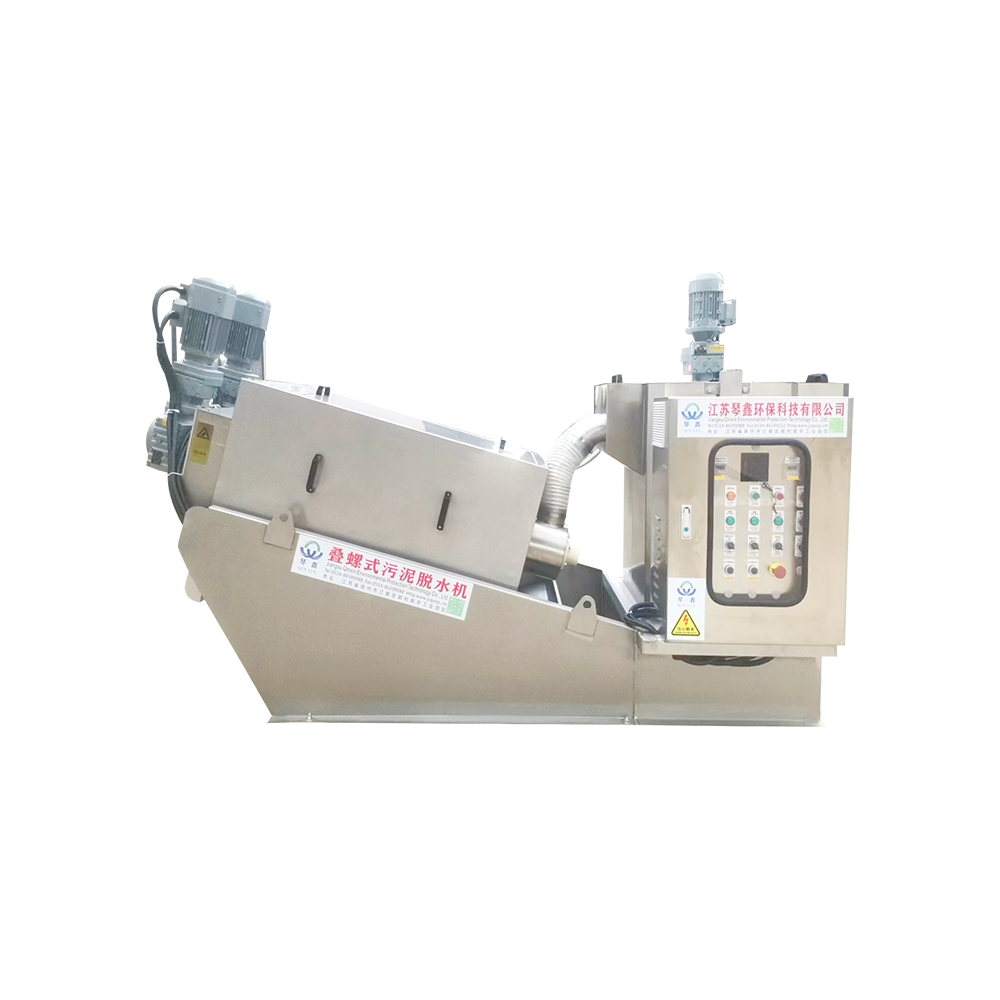
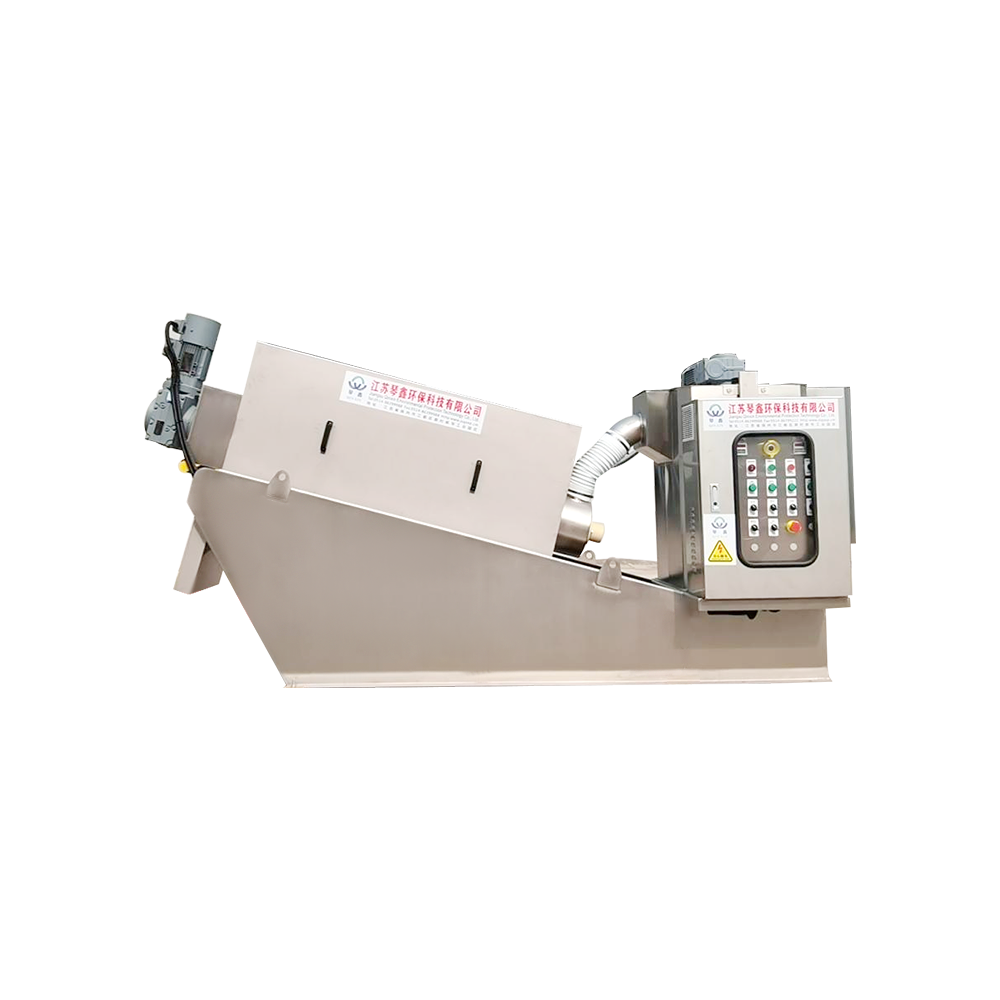
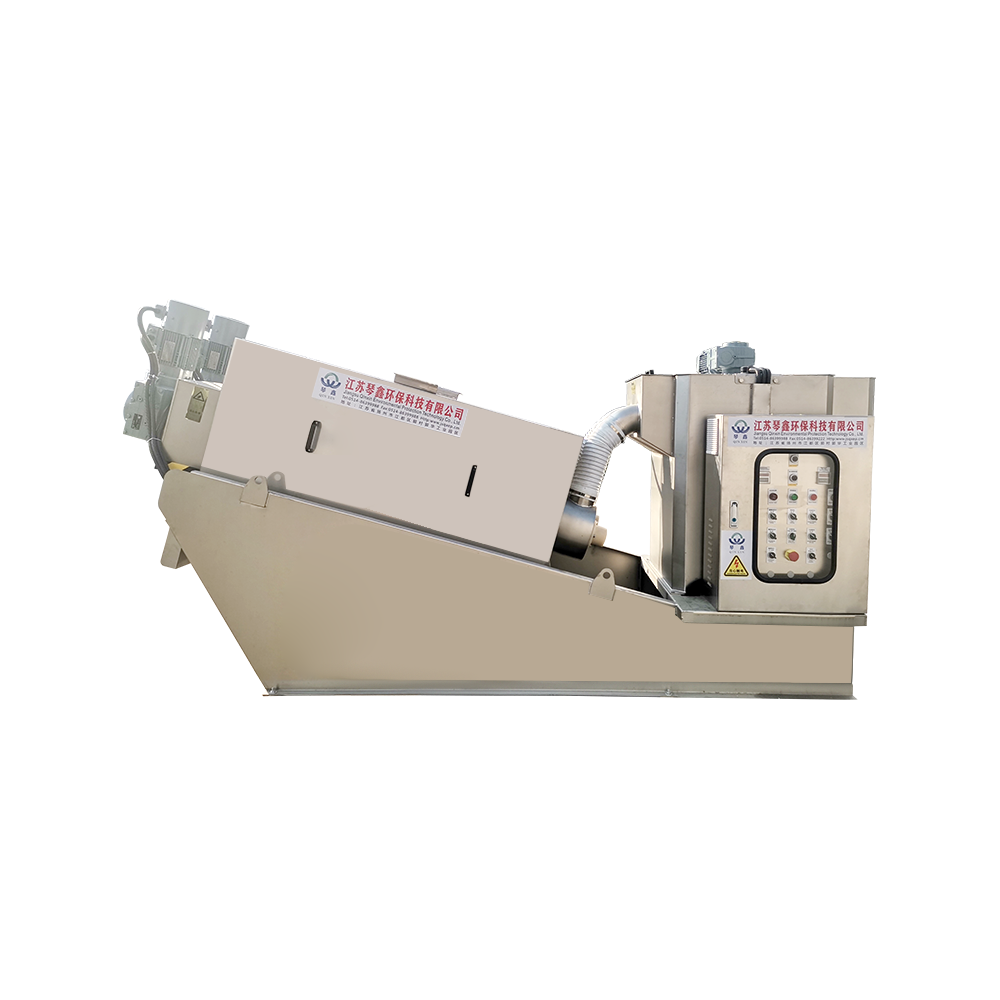
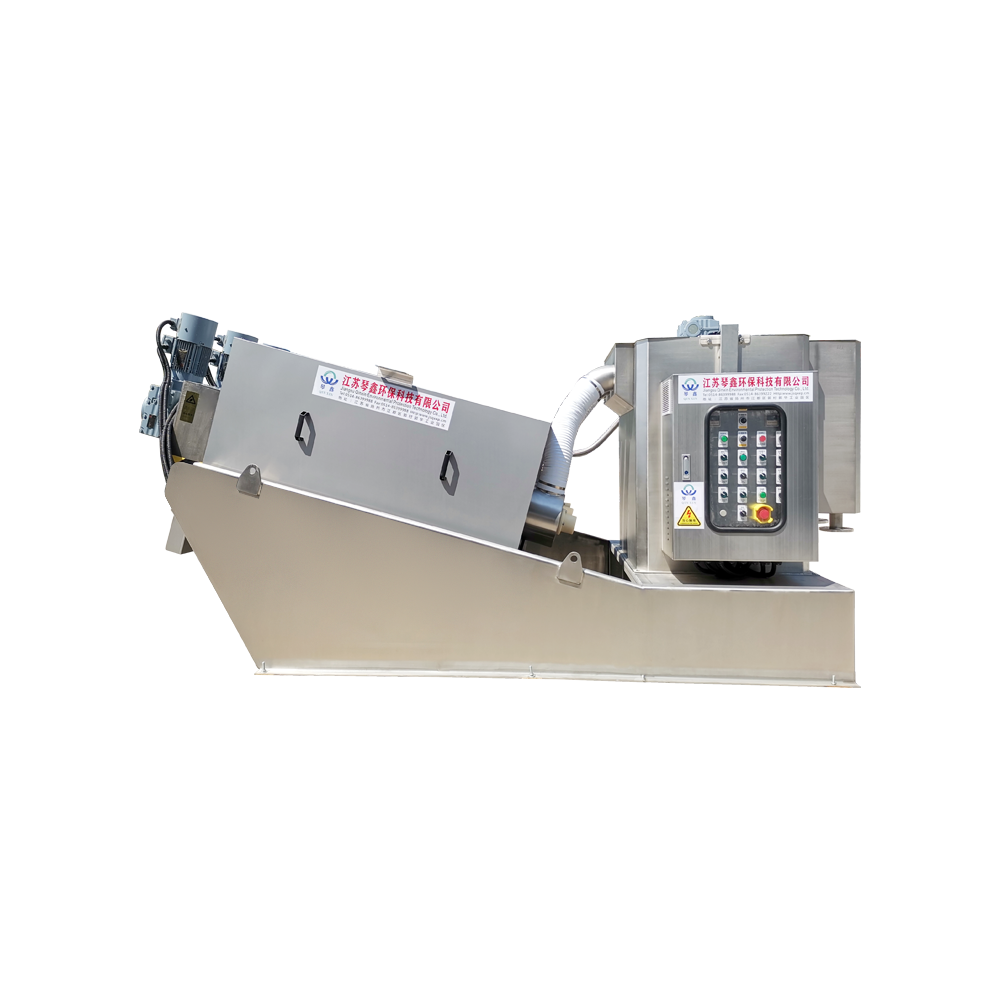
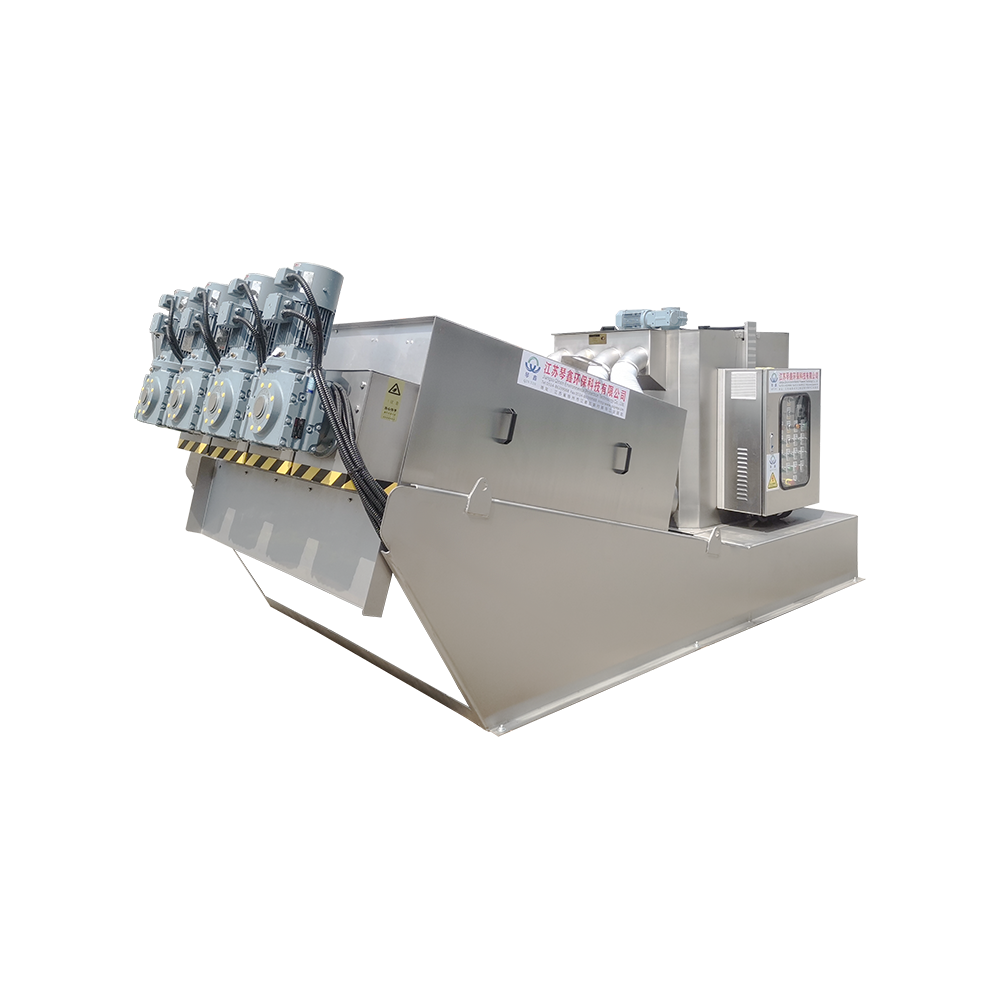
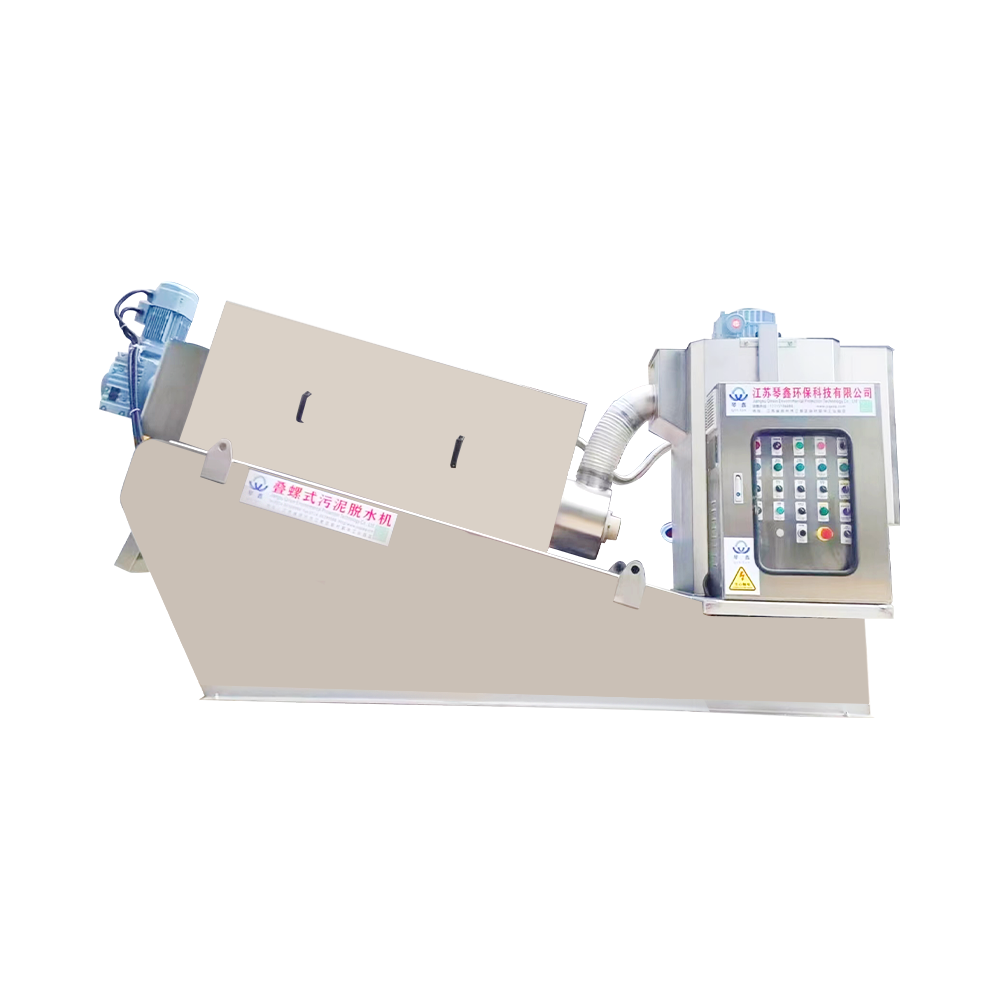
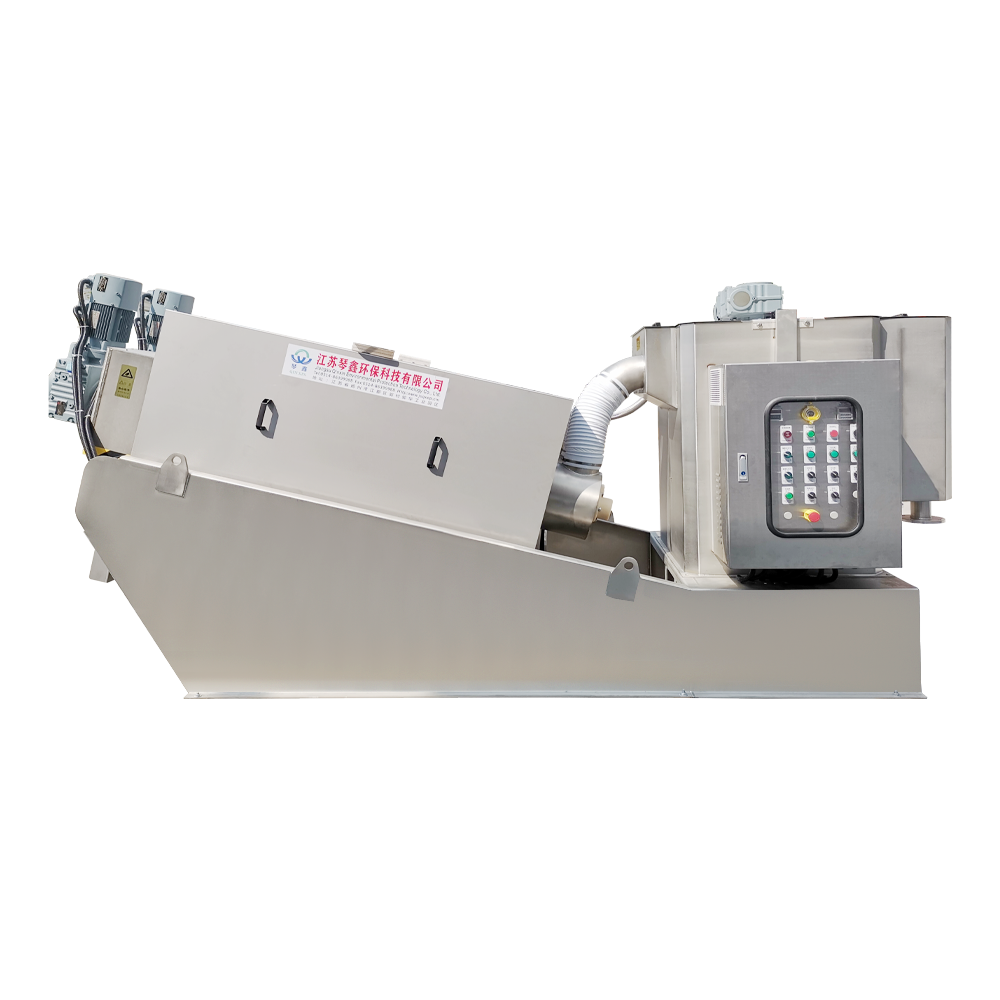
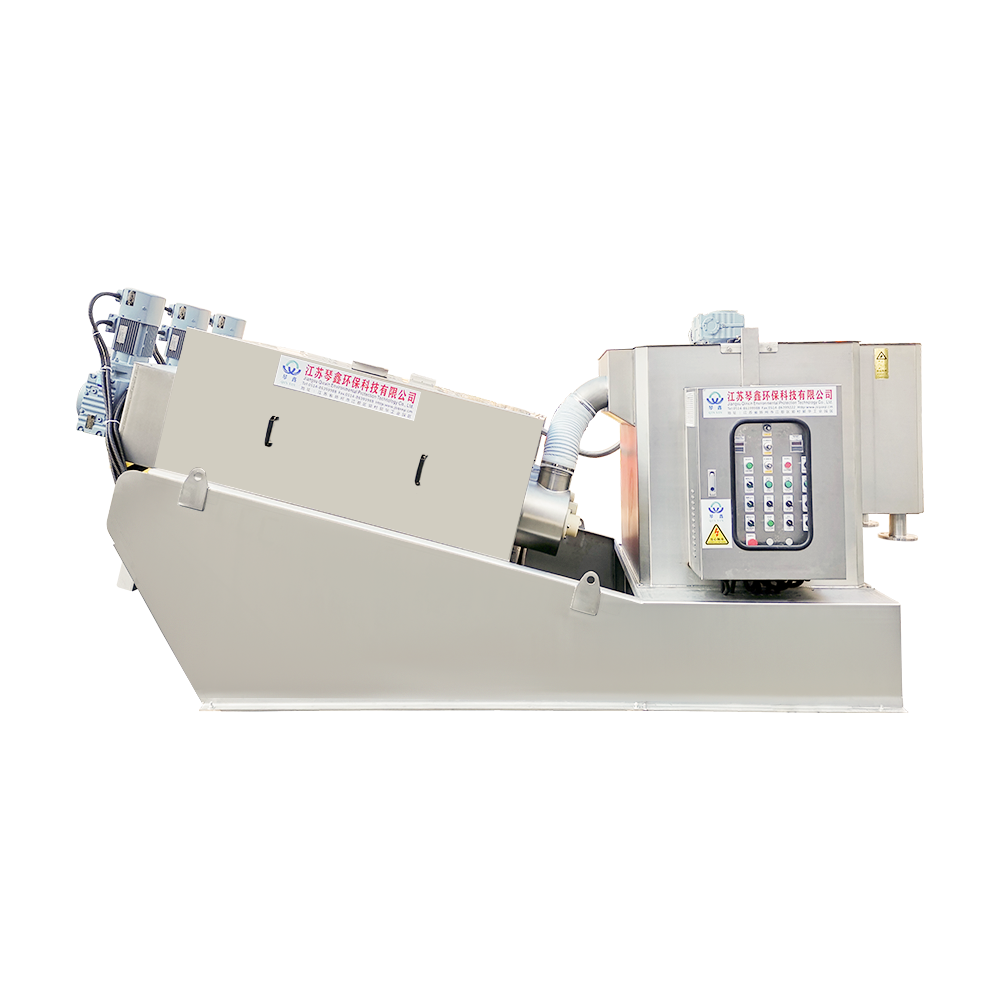
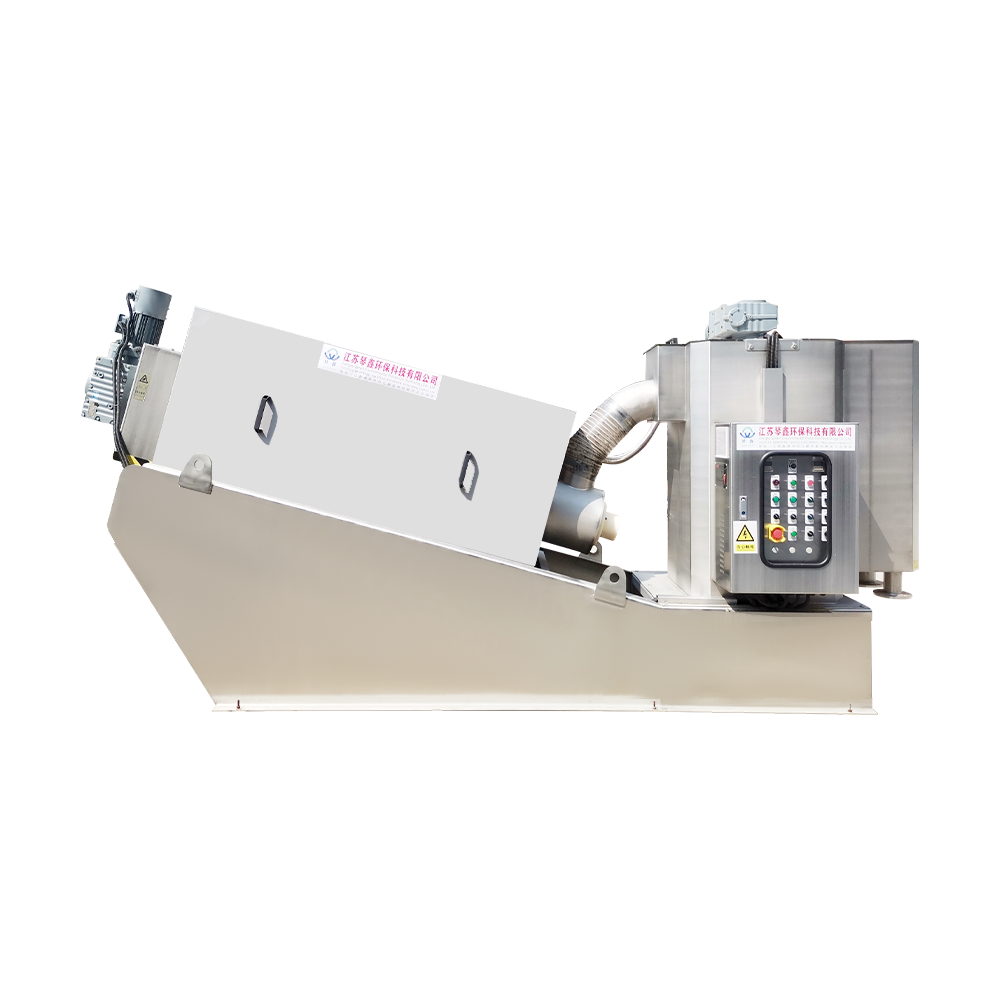
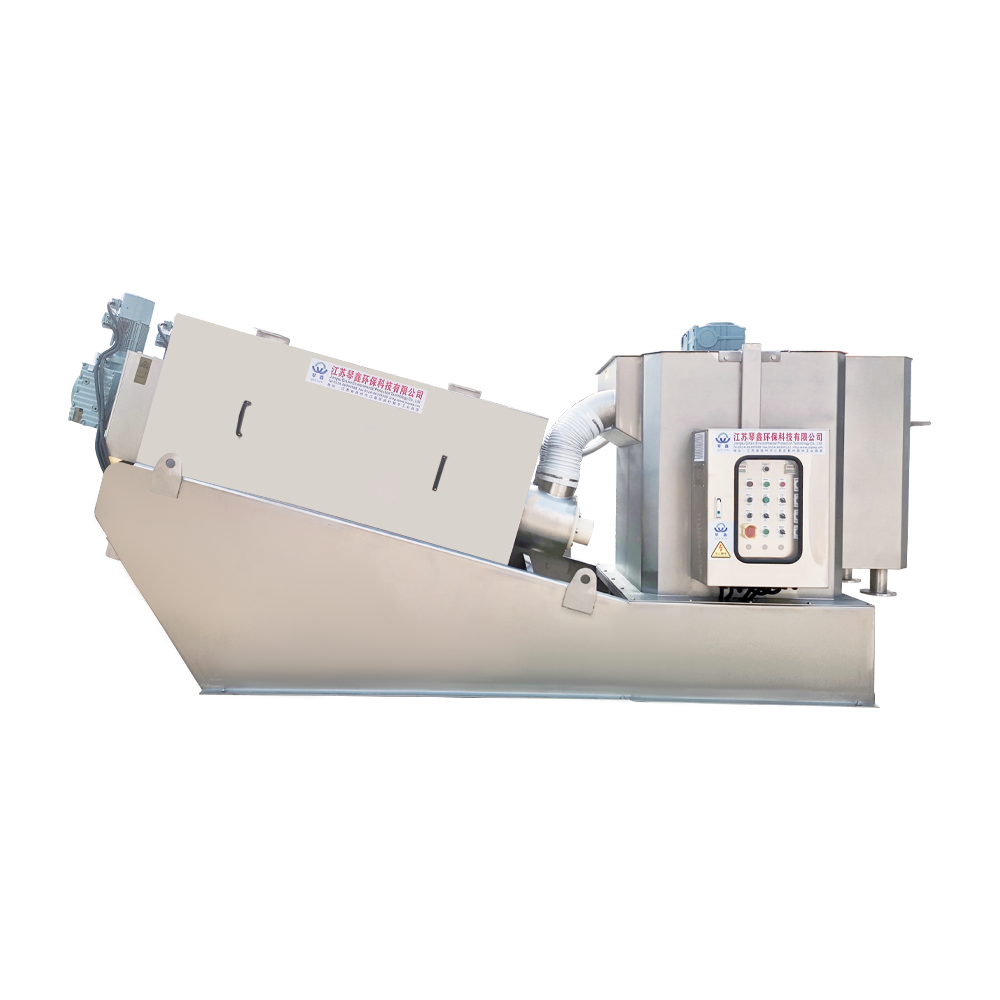
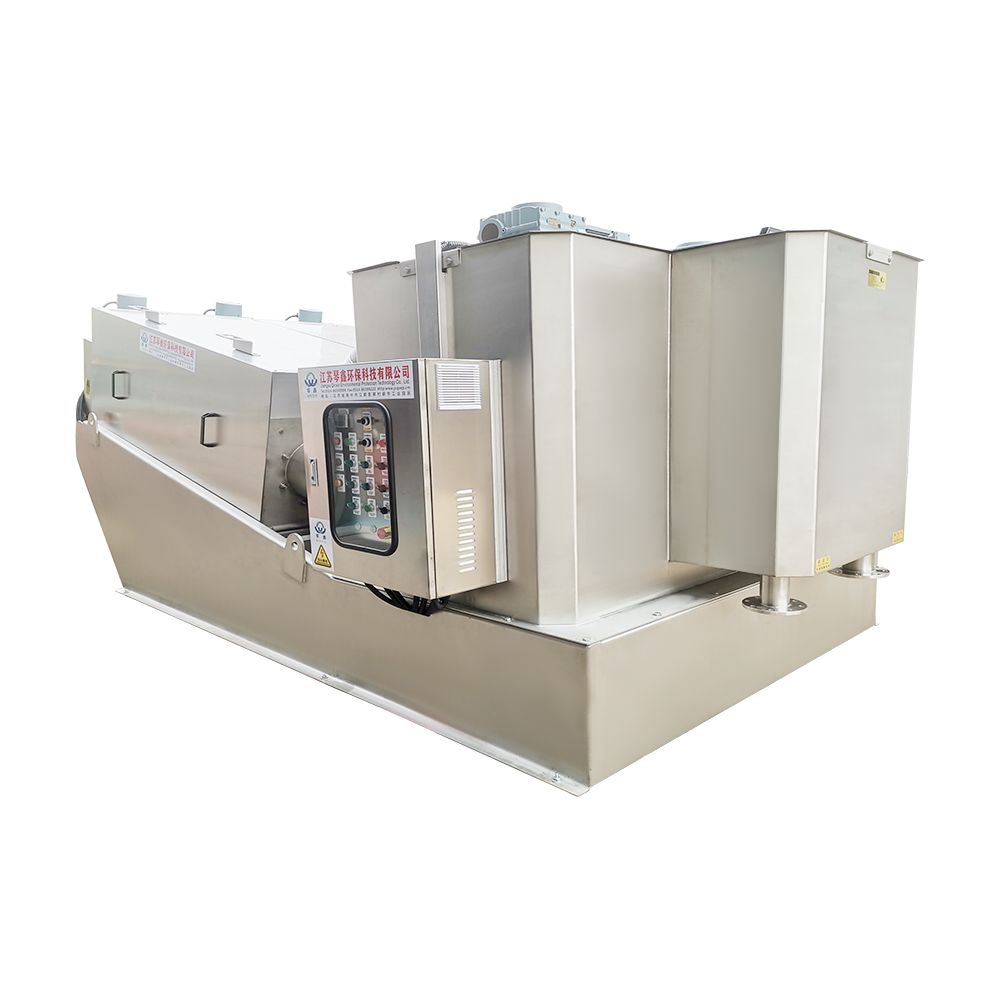
Una máquina deshidratadora de lodos con prensa de tornillo funciona de manera diferente a una prensa de cinta o una centrífuga. El lodo ingresa a la zona de alimentación y es transportado a lo largo de un eje cónico, donde la creciente presión fuerza el agua a salir a través de los espacios entre los anillos fijos y móviles. La estructura del flóculo creada por el acondicionamiento del polímero determina cómo la torta libera esa agua. Si los flóculos son pequeños y débiles, pasan a través de los espacios del tamiz y terminan en el filtrado. Si los flóculos son demasiado grandes y resbaladizos, atrapan agua dentro de la torta y la zona de compresión no puede exprimirla. En otras palabras, la dosis de polímero decide si la prensa opera en una ventana estable o se desvía hacia uno de dos modos de falla.
Los dos modos de fracaso: subdosificación y sobredosis
Subdosificación: flóculos débiles, filtrado sucio
Cuando la dosis de polímero es demasiado baja, las partículas no se neutralizan ni forman puentes por completo. Los flóculos permanecen pequeños, se cortan fácilmente en la zona de mezcla y pasan a través de la malla. La primera advertencia visible es un filtrado turbio y sólidos suspendidos en aumento en la corriente de retorno. En casos severos, la captura de sólidos puede caer por debajo del 70 por ciento, lo que significa que la planta recircula la misma carga contaminante a la cabecera de la obra y la trata por segunda vez. La torta también sale más húmeda y tiende a romperse en el extremo de descarga porque la estructura débil del flóculo colapsa bajo la compresión.
Sobredosis: exceso de polímero, torta húmeda
La sobredosis es más engañosa. Un polímero adicional cubre los flóculos, haciéndolos resbaladizos, por lo que la torta se desliza a través de la zona de compresión sin liberar agua. El agua libre permanece encerrada dentro de la red de flóculos y la sequedad de la torta se estabiliza o disminuye. El filtrado se vuelve turbio nuevamente, pero esta vez la turbidez proviene del polímero disuelto en lugar de los sólidos crudos. El consumo de polímero por tonelada seca aumenta, aparece espuma en el tanque de dosificación y en el canal de filtrado y la pantalla necesita una limpieza más frecuente. El polímero residual en el filtrado también puede interferir con procesos biológicos o de membrana posteriores.
Indicadores clave de rendimiento que cambian con la dosis de polímero
La mejor manera de ver cómo la dosis de polímero afecta a una prensa de tornillo es comparar los tres estados de dosificación uno al lado del otro.
| Nivel de dosis | Captura de sólidos | Sólidos de pastel | Costo del polímero por tonelada seca | Impacto operativo |
|---|---|---|---|---|
| Subdosificado | Bajo; el filtrado está turbio | Por debajo de lo esperado; el pastel se desmorona | Engañosamente bajo | Limpieza frecuente de pantalla; los sólidos recirculan |
| Óptimo | Alto; el filtrado es claro | Máximo para el lodo dado | Costo total equilibrado | Carrera estable; pantalla autolimpiante |
| Sobredosis | Polímero alto pero residual en el filtrado | Meseta o declive | Más alto de lo necesario | Ensuciamiento de la pantalla; deslizamiento del tornillo; hacer espuma |
El óptimo práctico se sitúa cerca del límite entre lo óptimo y la sobredosis. La dosis más baja que mantiene la sequedad de la torta en un nivel estable y el filtrado claro es también la dosis de costo total más bajo. Aumentar la dosis a partir de ese punto añade gasto químico sin mejorar los resultados.
Datos de campo: ¿Cuántos sólidos de torta puede agregar el polímero?
Una instalación municipal en los Estados Unidos hizo funcionar las mismas prensas de tornillo con dos dosis de polímero y registró la diferencia en la producción normal. en 45 libras activas de polímero por tonelada seca de lodos, la prensa promedió 18,85 por ciento de sólidos de torta . Con 36 libras activas por tonelada seca, el promedio fue del 17,73 por ciento. Esa ganancia de 1,1 puntos porcentuales provino de aproximadamente un 25 por ciento más de polímero, por lo que la planta tuvo que sopesar el menor costo de transporte con el mayor costo de los productos químicos.
Los datos de referencia de campo más amplios apuntan en la misma dirección. Con el tipo de polímero correcto y la dosis correcta, una prensa de tornillo puede ganar 3 a 8 puntos porcentuales de sólidos secos en la misma máquina, sin inversión de capital. Los mismos datos de referencia también muestran que el polímero incorrecto, o el polímero correcto en la dosis incorrecta, pueden borrar esa ventaja por completo. Es por eso que la dosificación de polímero es una de las primeras cosas que se deben verificar cuando una prensa de tornillo no cumple con sus especificaciones.
Cómo encontrar la dosis óptima de polímero para su lodo
Comience con una prueba de floculación, no con una prueba a gran escala
Tome una muestra de un litro del lodo de alimentación real, agregue la solución de polímero en la concentración que planea usar y mezcle suavemente. Busque tres cosas: tamaño del flóculo, fuerza del flóculo y claridad del sobrenadante. Se forman flóculos sanos en cuestión de segundos, sobreviven a una ligera agitación y dejan agua clara. Si el agua permanece turbia, la dosis es demasiado baja. Si el agua contiene pelusas visibles o los copos se sienten pegajosos, la dosis ya es demasiado alta.
Confirme con un aumento controlado en la prensa
Comience con 60 a 70 por ciento de la dosis sugerida por la prueba de flóculo. Mantenga constante el flujo de alimentación y espere de 15 a 20 minutos hasta que se estabilice la prensa. Aumente la dosis en pasos de aproximadamente 10 a 15 por ciento cada 20 a 30 minutos y registre la turbiedad del filtrado, la sequedad de la torta y la corriente de prensa en cada paso. La sequedad del pastel aumentará, luego se estabilizará y luego se mantendrá estable o disminuirá. La dosis justo antes de que comience la meseta es la óptima en la práctica. Para la operación diaria, reduzca entre un 5 y un 10 por ciento para dejar espacio para variaciones en la calidad del lodo.
Monitoree las señales correctas
Los sólidos suspendidos del filtrado, la sequedad de la torta, el costo del polímero por tonelada seca, la presión diferencial de la malla y la frecuencia de limpieza son los cinco números que le indican si la dosis sigue siendo correcta. No persigas solo la sequedad del pastel. Si el filtrado se vuelve turbio mientras aumentan los sólidos de la torta, simplemente está convirtiendo un problema de filtrado en una métrica de torta. El filtrado es el sistema de alerta temprana; el pastel es el resultado financiero.
Precisión de preparación y dosificación de polímeros: el lado del equipo
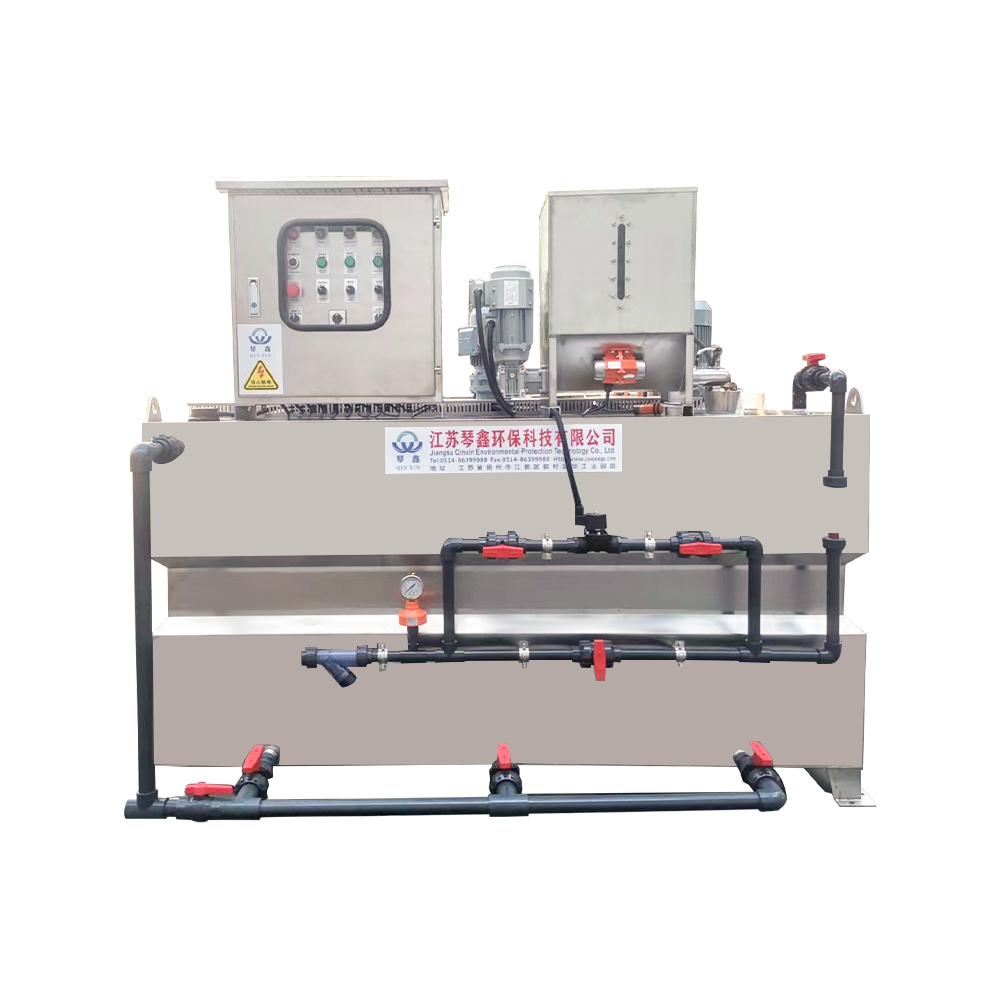
Incluso la dosis teórica correcta falla si el polímero no está bien envejecido, diluido de manera desigual o bombeado a una velocidad que no coincide con el flujo de lodo entrante. Las válvulas manuales se mueven y los operadores no pueden vigilarlas cada minuto. Una unidad de dosificación automatizada resuelve el problema porque prepara la solución madre, la diluye hasta la concentración objetivo y mide la salida continuamente en proporción al flujo de alimentación. Para instalaciones donde la concentración de lodos varía durante el día, un sistema de dosificación de polímero integrado con control de frecuencia variable Es una inversión práctica que protege tanto la calidad del filtrado como el consumo de polímeros. Plantas con prensas idénticas pueden producir resultados diferentes sólo porque una tiene un equipo de dosificación preciso y la otra no.
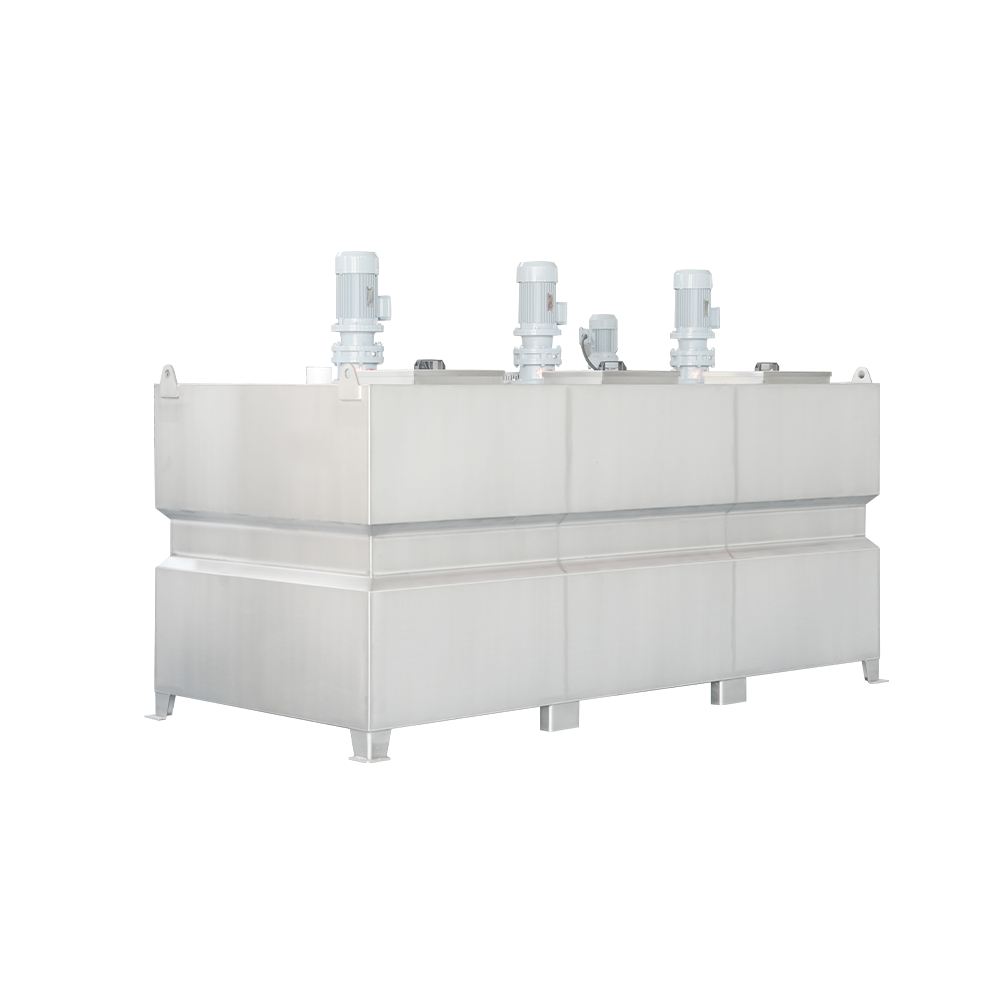 Desarrollador de dosificación de frecuencia variable de dosificación química en polvo integrado automático personalizado Yangzhou Qinxin Environmental Protection Technology Co., Ltd. es China, dosificación de productos químicos en polvo integrada automática personalizada, frecuencia variable... Ver producto →
Diseño de prensas de tornillo y cómo interactúa con la demanda de polímeros
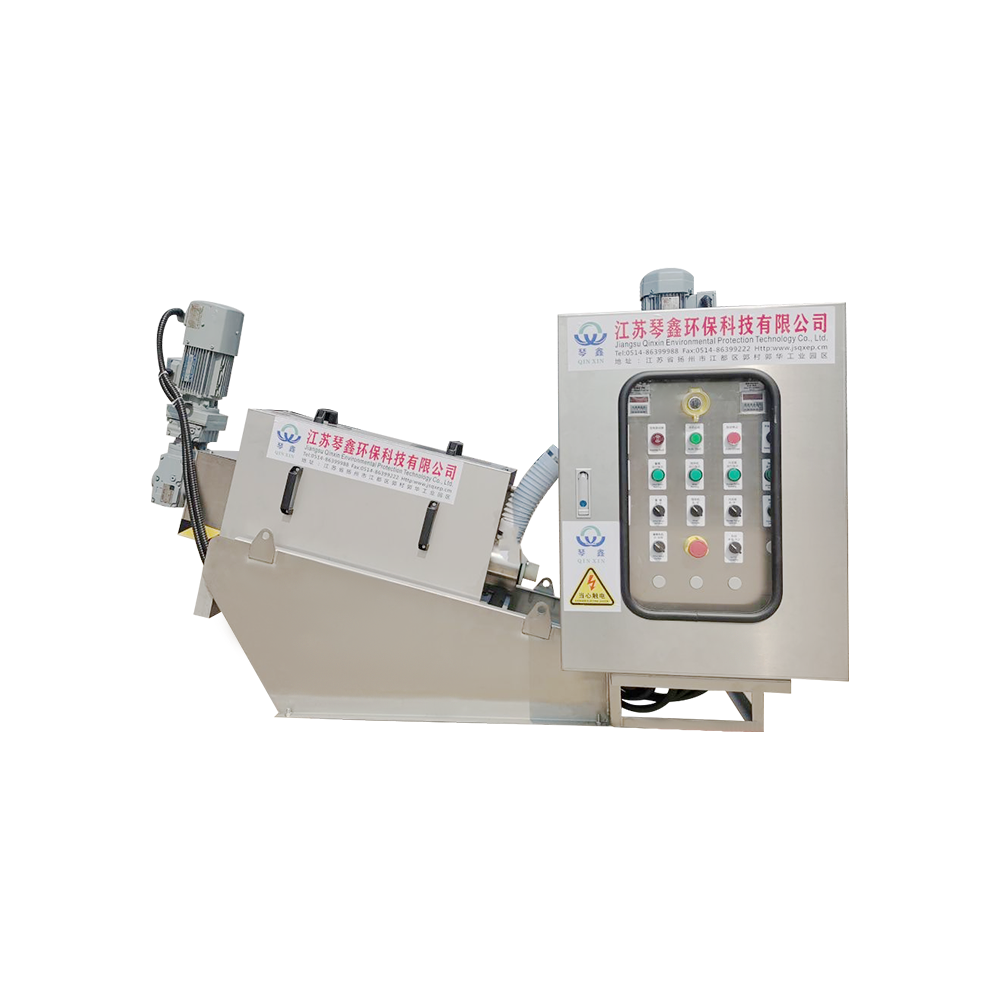
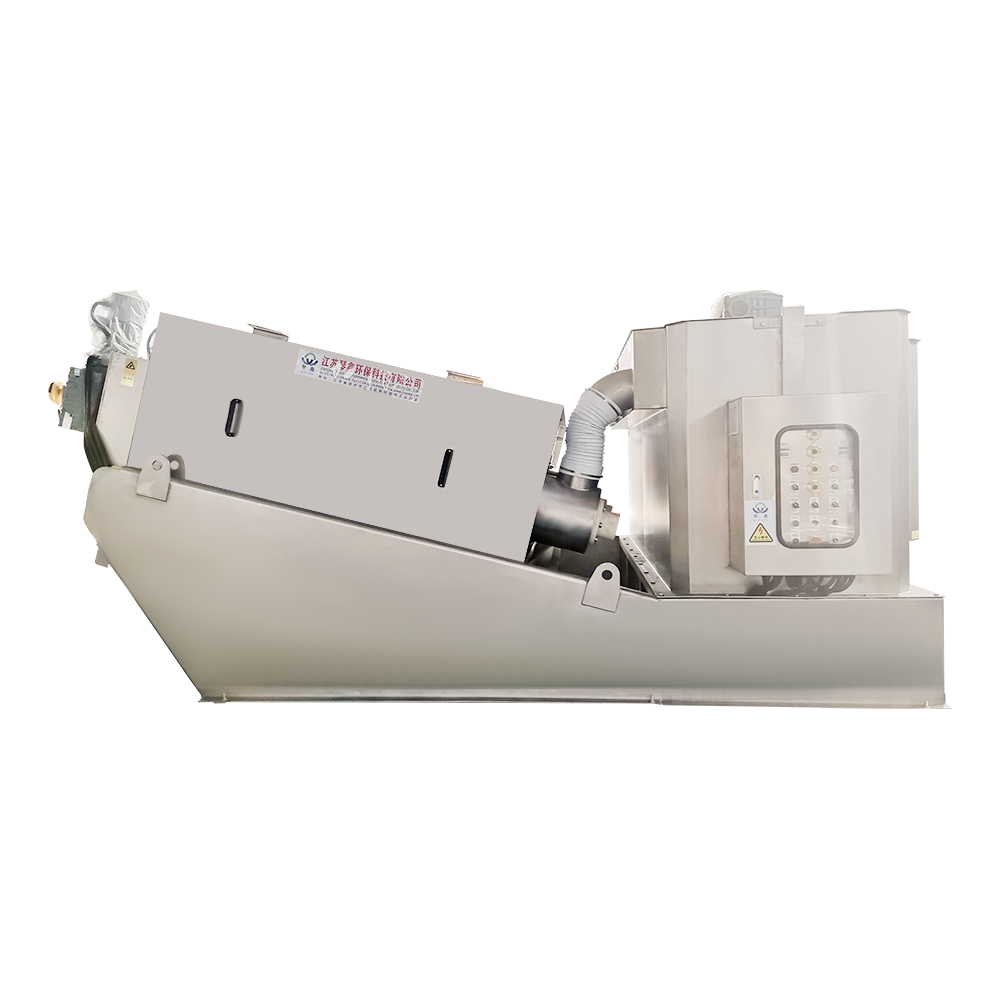
El diseño mecánico de la prensa también afecta la sensibilidad del proceso a los cambios de dosis. Una zona de compresión corta reacciona rápidamente a cada cambio en la calidad del polímero, mientras que una Máquina deshidratadora de lodos con prensa de tornillo multidisco con una zona de compresión larga le da a la torta más tiempo en la pantalla y absorbe pequeñas desviaciones de dosis. Por eso un mismo lodo puede deshidratarse de forma diferente en dos prensas diferentes con la misma dosis.
 Máquina de deshidratación de lodos de tornillo espiral respetuosa con el medio ambiente para tratamiento de aguas residuales personalizado Yangzhou Qinxin Environmental Protection Technology Co., Ltd. es un tratamiento de aguas residuales personalizado de China, respetuoso con el medio ambiente, deshumidificador de lodos de tornillo en espiral... Ver producto →
En el caso de las aguas residuales industriales, la composición del lodo cambia a lo largo del día y la prensa tiene que absorber esos cambios sin la atención constante del operador. un Prensa de tornillo industrial diseñada para el tratamiento de aguas residuales con ahorro de energía , con una pantalla robusta y una abertura de alimentación más amplia, le brinda más tolerancia a las desviaciones de dosis.
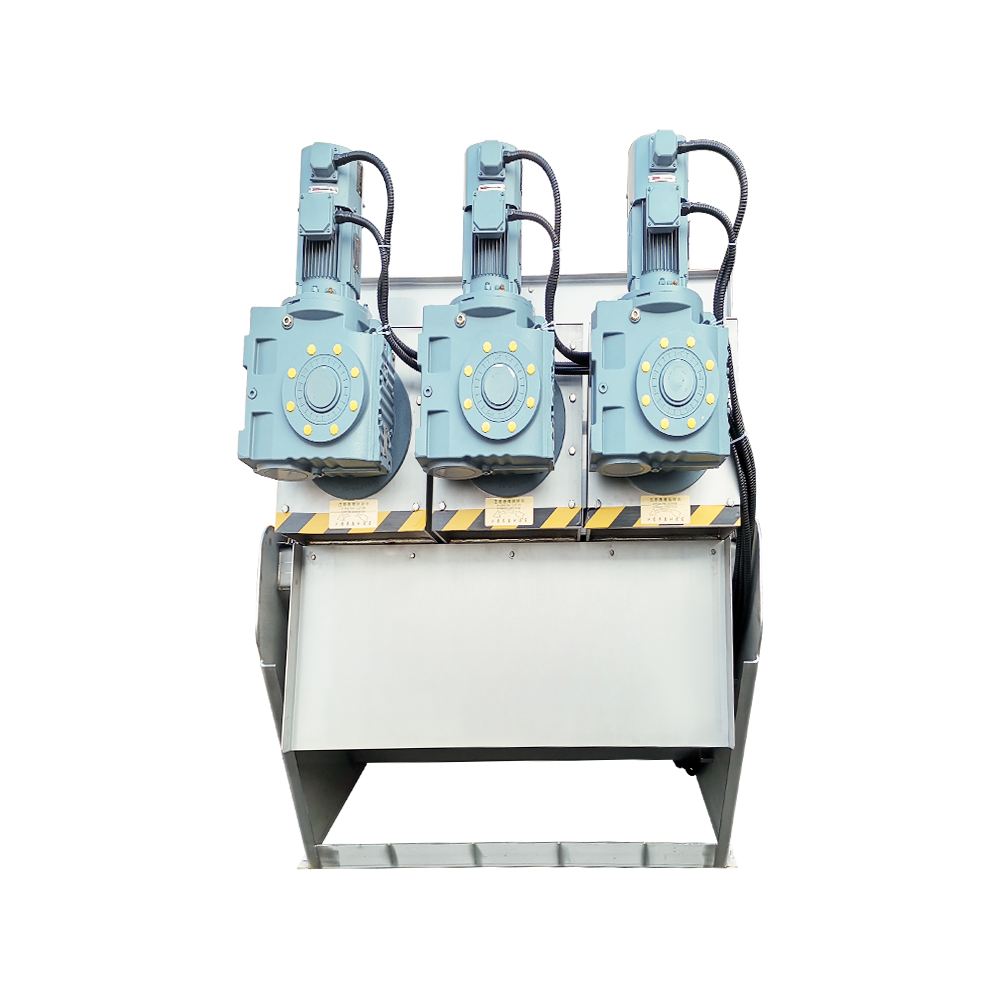 Máquina de deshidratación de lodos de prensa de tornillo grande de acero inoxidable - Alta eficiencia Optimice su tratamiento de aguas residuales con nuestra prensa de tornillo de acero inoxidable grande y de alta eficiencia. Esta máquina proporciona una deshidratación superior... Ver producto →
No espere que ningún diseño mecánico compense una dosis incorrecta de polímero. La mejor prensa aún arroja un filtrado turbio cuando la química no es correcta. Cuando compare máquinas, observe la geometría de la zona de alimentación, la longitud de la sección de deshidratación y los materiales de construcción, y verifique cómo elegir máquinas deshidratadoras de lodos de tornillo según su tipo de lodo, concentración de sólidos y presupuesto de polímero.
Flujo de trabajo de optimización práctico
- Establezca una línea de base: registre los sólidos de alimentación, los sólidos filtrados, la sequedad de la torta, la dosis de polímero y el costo del polímero por tonelada seca.
- Realice una prueba de flóculo en el lodo de alimentación real para obtener una primera estimación.
- Ejecute una rampa de dosis controlada con un flujo de alimentación constante y trace la curva de respuesta.
- Establezca la dosis operativa entre un 5 y un 10 por ciento por debajo del punto donde la sequedad de la torta alcanza su punto máximo o la claridad del filtrado empeora.
- Revise los datos semanalmente y vuelva a ejecutar la rampa cada vez que cambien las características del lodo.
Las plantas que siguen esta secuencia generalmente encuentran que optimización de la deshidratación de lodos con prensa de tornillo Se trata más de control de alimentación que de cambios mecánicos. Las mayores ganancias provienen de correcciones pequeñas y constantes en lugar de ajustes únicos.
Por el lado de los costos operativos, un análisis de costos de polímeros y energía en las instalaciones de prensas de tornillo muestra por qué la optimización de la dosis se amortiza por sí sola: el polímero suele ser el segundo mayor costo de deshidratación después de la energía, e incluso una pequeña sobredosis diaria se convierte en una partida importante a lo largo de un año.
La dosis de polímero no es un parámetro que se puede configurar y olvidar. Se mueve con la calidad del lodo, el lote químico, la temperatura y la condición de la prensa. Los operadores que obtienen los mejores resultados con una prensa de tornillo tratan la dosis como un punto de ajuste en vivo: verifican el flóculo, observan el filtrado y ajustan en pequeños pasos. El beneficio se traduce en una torta más seca, un filtrado más claro, un menor costo de productos químicos y una prensa que sigue funcionando en lugar de exigir atención en cada turno.

 TOP