
 ESP
 English
 русский
 Español
 Tiếng Việt
 ไทย
Article Directory
- 1 ¿Qué separa los sistemas de deshidratación por prensa de tornillo automáticos y manuales?
- 2 Qué cuesta la automatización y qué ahorra
- 3 Donde la automatización se gana la vida
- 4 Cuando un sistema ajustado manualmente todavía tiene sentido
- 5 Impacto del mantenimiento, la limpieza y el tiempo de actividad
- 6 Cómo elegir entre sistemas de deshidratación con prensa de tornillo automática y manual
En una sala de deshidratación con prensa de tornillo, la diferencia más evidente entre dos plantas no es la marca de la prensa ni el número de discos filtrantes. Es lo que sucede cuando cambia el lodo entrante. En una planta, un operador se acerca, exprime un puñado de torta y ajusta la bomba de polímero después de la siguiente ronda. En otro, un circuito de control lee el flujo de alimentación, corrige la bomba dosificadora en cuestión de segundos y activa un ciclo de lavado antes de que las pantallas se ceguen.
La breve conclusión: los sistemas de deshidratación automática con prensas de tornillo son la opción adecuada para plantas con alimentación variable, tiempo limitado del operador u operación las 24 horas. Una unidad ajustada manualmente puede seguir siendo una buena opción cuando las características del lodo se mantienen estables y siempre hay un operador experimentado cerca. Por lo tanto, la selección no se centra únicamente en la calidad mecánica; se trata de lógica de control y condiciones de operación.
¿Qué separa los sistemas de deshidratación por prensa de tornillo automáticos y manuales?
El principio mecánico de una prensa de tornillo es sencillo. Un tornillo helicoidal mueve el lodo a través de una cámara que se estrecha gradualmente, exprime el agua a través de espacios de filtro fijos o móviles y descarga la torta al final. Las versiones automática y manual utilizan el mismo eje, las mismas cribas y la misma placa de contrapresión. La diferencia aparece en tres puntos de control: dosificación de polímero, regulación de la alimentación y tiempo de lavado.
Control de dosificación de polímeros
El polímero es el mayor costo químico en la mayoría de las operaciones de deshidratación de lodos. En una prensa ajustada manualmente, la bomba dosificadora se ajusta a una carrera o frecuencia fija y luego se verifica periódicamente. Debido a que un operador no puede observar la descarga continuamente, la práctica común es sobrealimentar el polímero para garantizar una torta lo suficientemente seca. Ese margen de seguridad aparece en la factura del producto químico.
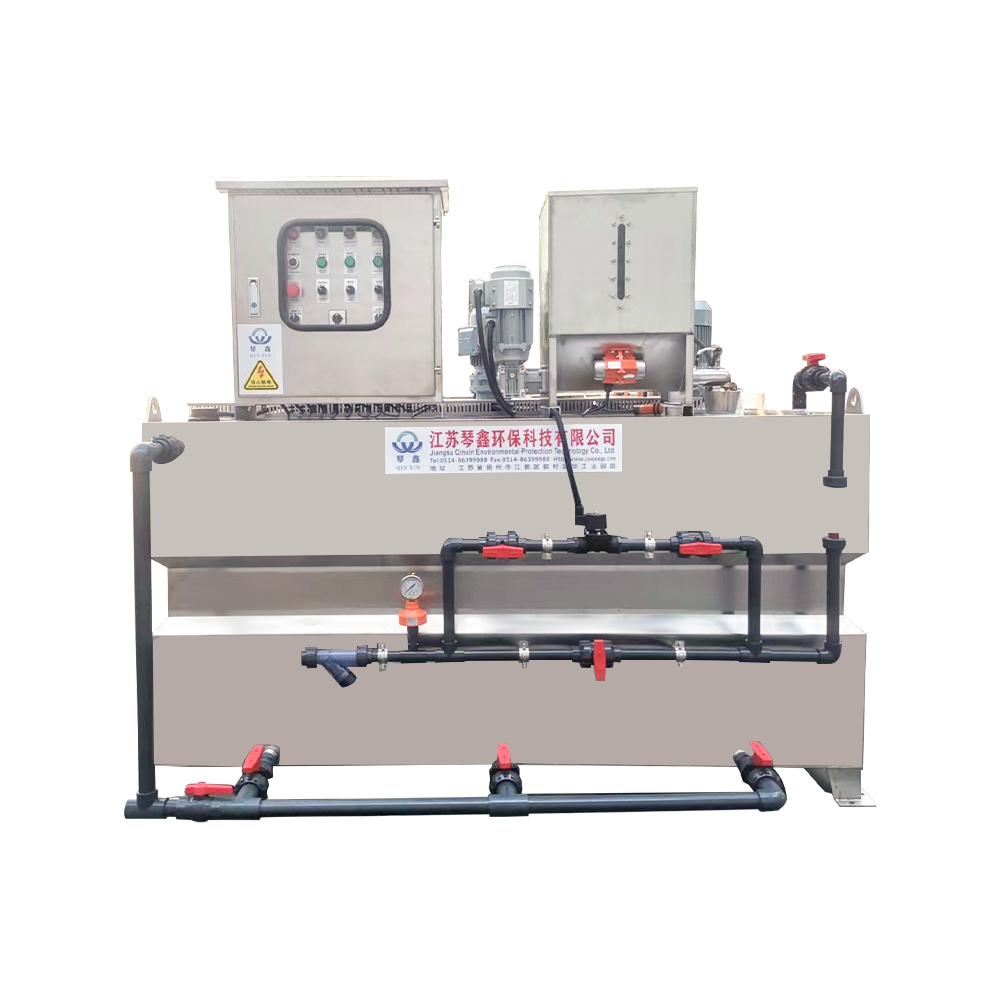
Una prensa automática empareja la bomba dosificadora con el medidor de flujo de alimentación y, en mejores sistemas, con un sensor de sólidos o turbidez, de modo que la dosis sigue la carga real. Por ejemplo, un dispositivo dosificador integrado de frecuencia variable como el Dosificadora química automática QXYTH1000L ajusta la dosis de alimento continuamente. En las modificaciones de la dosificación manual al control de circuito cerrado, las plantas comúnmente reportan un consumo de polímero entre un 10 y un 20 % menor con el mismo secado de la torta.
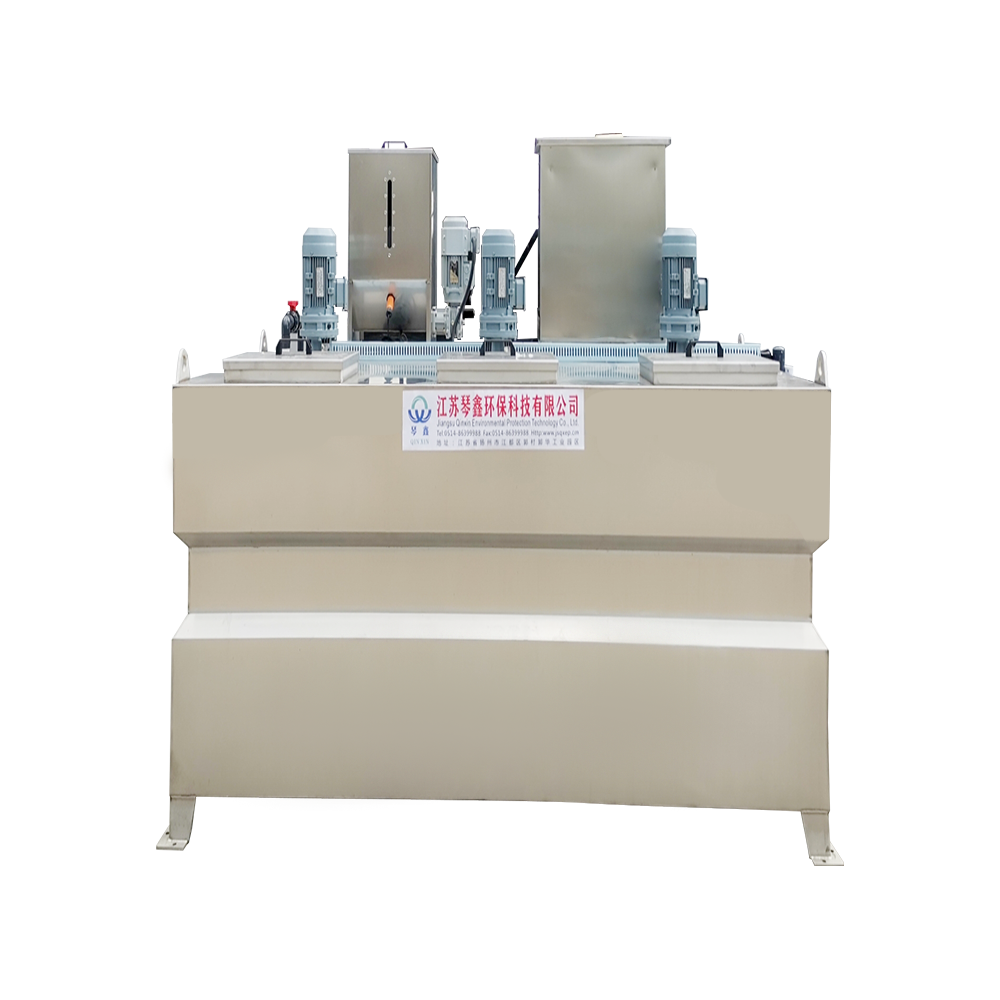 Máquina dosificadora automática de polvo químico 1500L con frecuencia variable Máquina dosificadora automática de polvo químico integrada de 1500L con control de frecuencia variable para una industria precisa, continua y confiable... Ver producto →
Variación de alimentación y sólidos.
La mayoría de las corrientes de lodos del mundo real no son constantes. Una planta de alimentos que descarga en lotes puede cambiar de 1,2% a 3,5% de sólidos en aproximadamente una hora; una planta láctea o química puede cambiar aún más rápido. Un sistema manual reacciona en la siguiente ronda del operador, momento en el cual una torta fina o una criba inundada ya han afectado el rendimiento. Los sistemas automáticos detectan la variación en el caudalímetro o en el par de prensa y ajustan la velocidad del tornillo, la dosis de polímero y la contrapresión al mismo tiempo.
Contrapresión, velocidad del tornillo y ciclos de lavado.
La placa de contrapresión, la velocidad del tornillo y el ciclo de lavado de la pantalla determinan qué tan seca se vuelve la torta y cuánto duran las pantallas. En el funcionamiento manual, estos parámetros se configuran durante la puesta en servicio y se modifican sólo cuando el operador nota un problema. Los sistemas automáticos supervisan el par y la presión y realizan pequeñas correcciones de forma continua. Un ciclo de lavado, por ejemplo, puede activarse mediante un aumento de la presión diferencial en lugar de mediante un temporizador fijo, lo que reduce el uso innecesario de agua y evita que la pantalla se obstruya antes de que afecte el rendimiento.
Qué cuesta la automatización y qué ahorra
El precio de compra de un sistema automático de prensa de tornillo es mayor, generalmente por el costo de los sensores, un PLC, variadores de frecuencia y programación. La recuperación de la inversión generalmente proviene de tres fuentes: menos tiempo del operador, menos desperdicio de polímero y menos paradas causadas por una reacción tardía a una alimentación difícil.
| Parámetro | Operación manual | Operación automática |
|---|---|---|
| Ajuste de dosis de polímero | Establecido por el operador durante las rondas. | Corregido continuamente a partir de la señal de flujo o sólidos. |
| tiempo del operador | 1-2 horas por turno típico | Aproximadamente 30 minutos por turno para la inspección. |
| Consumo de polímero | Mayor debido a una sobredosis de seguridad | 10-20 % más bajo en la mayoría de las instalaciones |
| Estabilidad de la humedad de la torta | Depende del criterio del operador | Reproducible dentro de un rango más estrecho |
| Respuesta de carga de choque | Retrasado hasta la próxima verificación manual | Compensado en segundos |
| Control de lavado y descarga | Temporizador manual o fijo | Activado por presión o tiempo de ejecución. |
| Inversión inicial | Menor coste de control | Mayor costo de control, a menudo recuperado en 12 a 24 meses. |
Para una planta que utiliza la prensa las 24 horas del día, el ahorro de mano de obra por sí solo puede superar el coste de la instrumentación durante el primer año. A esto se suma el ahorro de polímeros, especialmente cuando el tipo de lodo cambia con las estaciones o con los lotes de producción. Puede encontrar un desglose más detallado en nuestro Análisis de costes energéticos y de polímeros para prensas de tornillo. .
Donde la automatización se gana la vida
El control automático no es igualmente valioso en todas partes. Los casos más claros suelen ser aquellos en los que no se puede predecir el avance antes de que comience el turno. Las explotaciones ganaderas, por ejemplo, producen estiércol con un contenido de sólidos que depende de los ciclos de limpieza, el tipo de lecho y las precipitaciones. Las plantas de alimentos y las lecherías con descarga por lotes crean picos similares. Los parques químicos, donde la alimentación cambia con cada proveedor, amplían aún más el rango de carga.
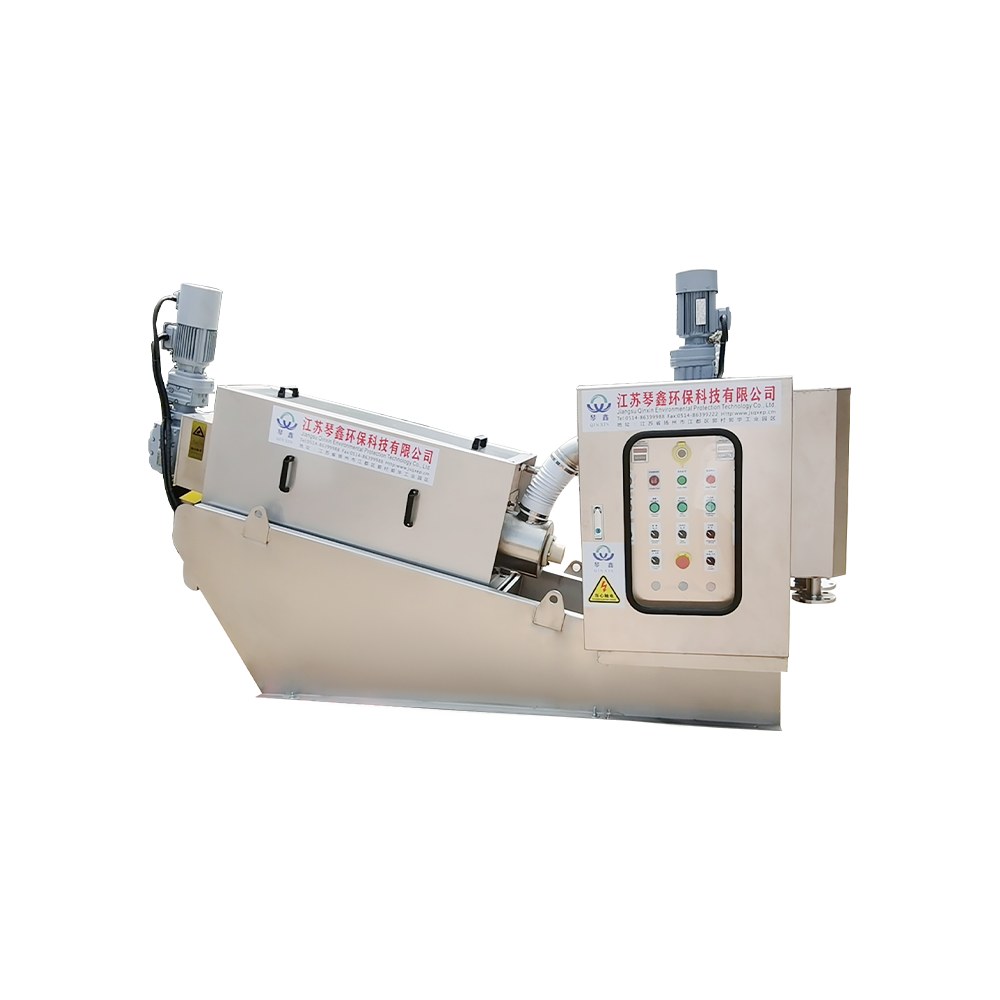
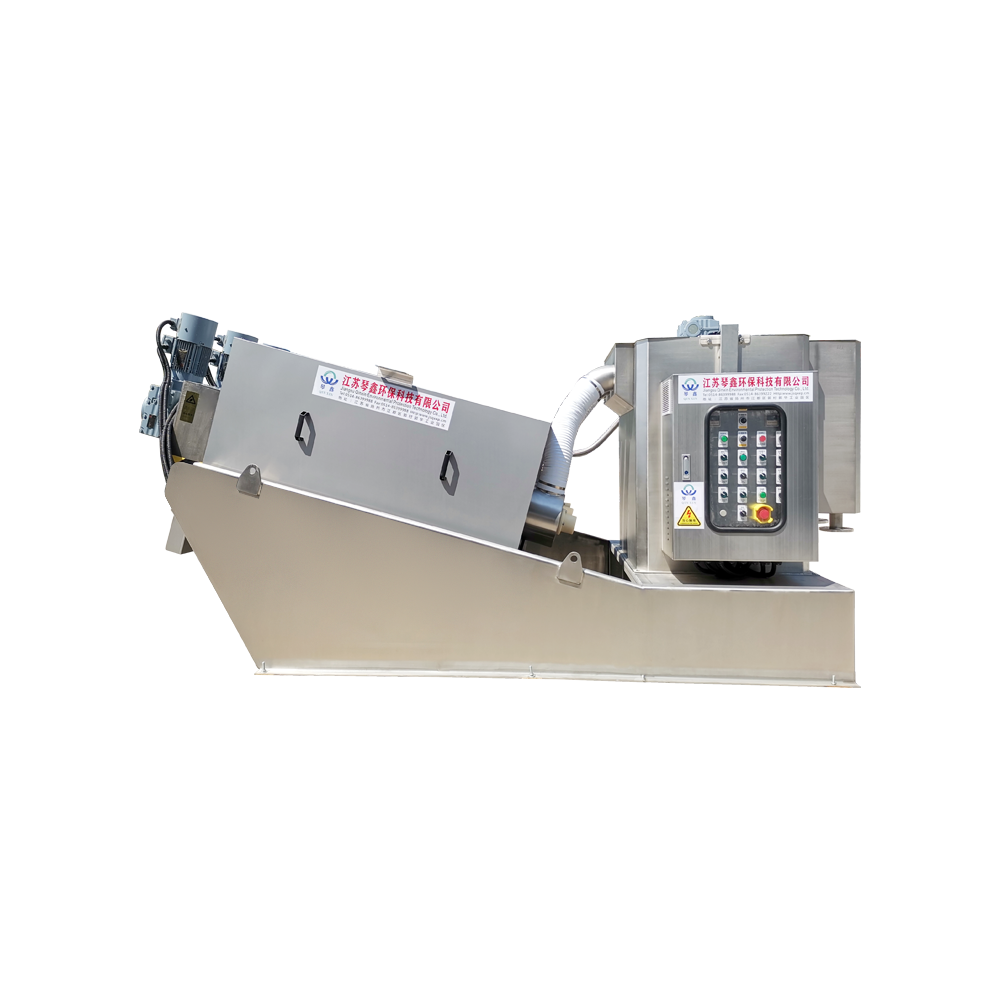
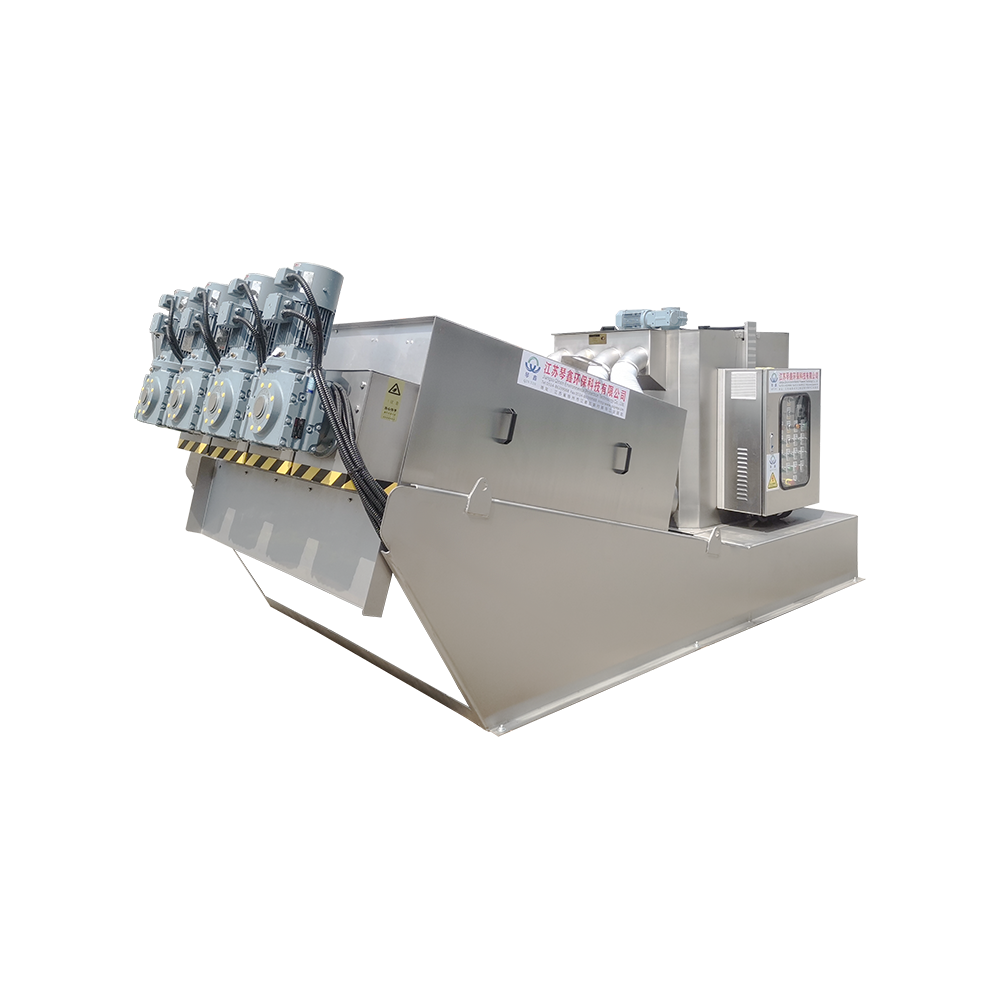
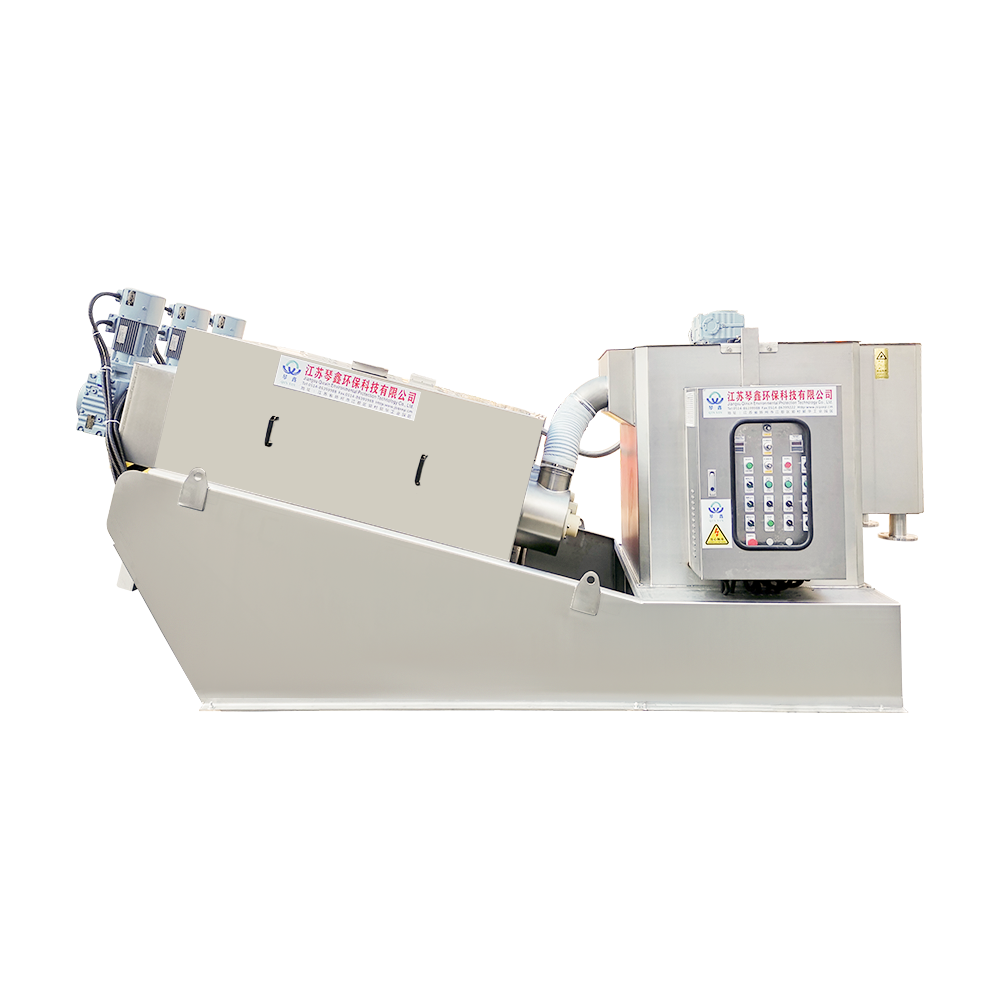
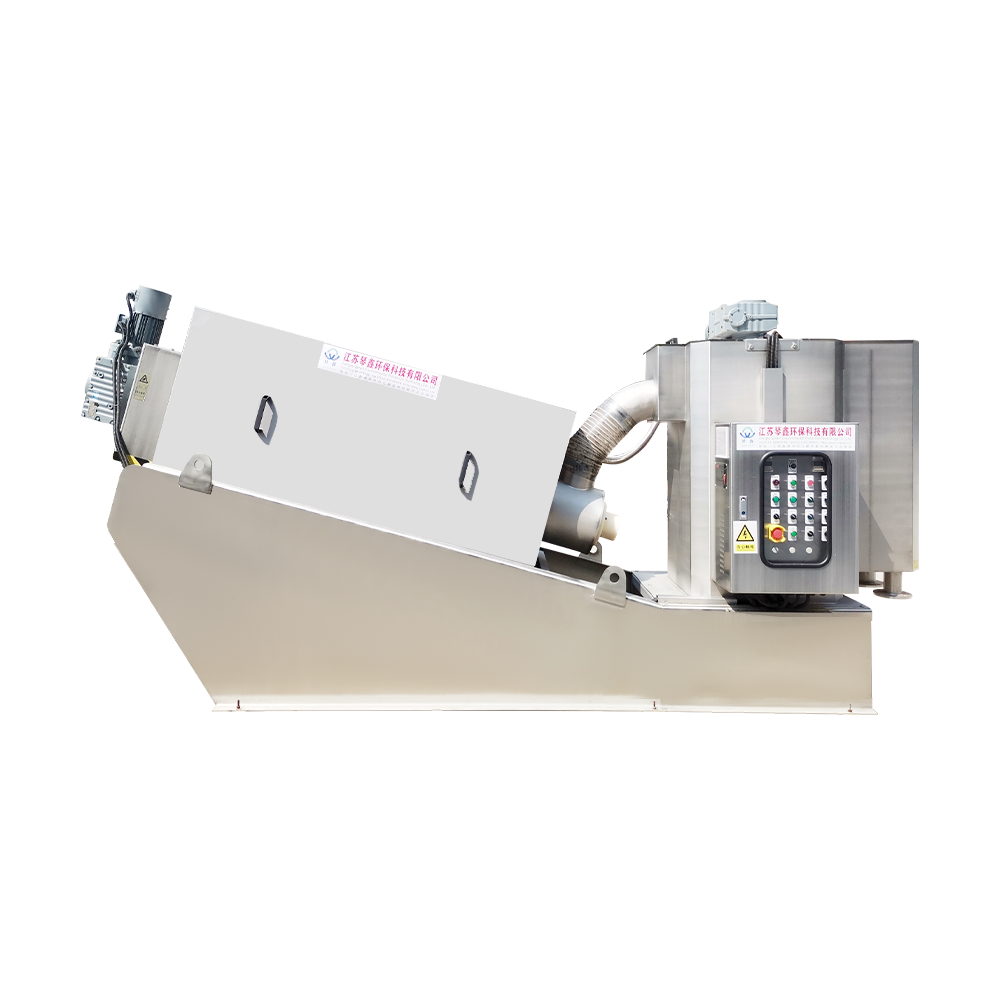
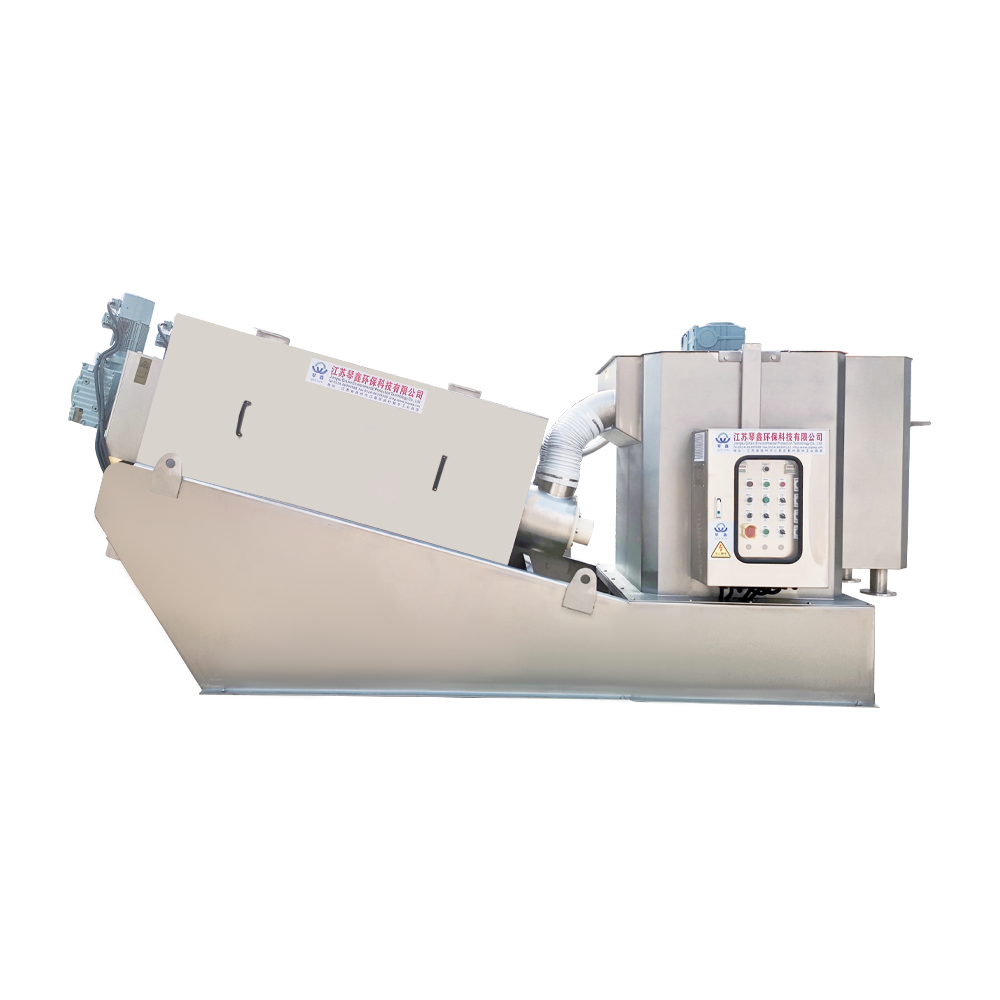
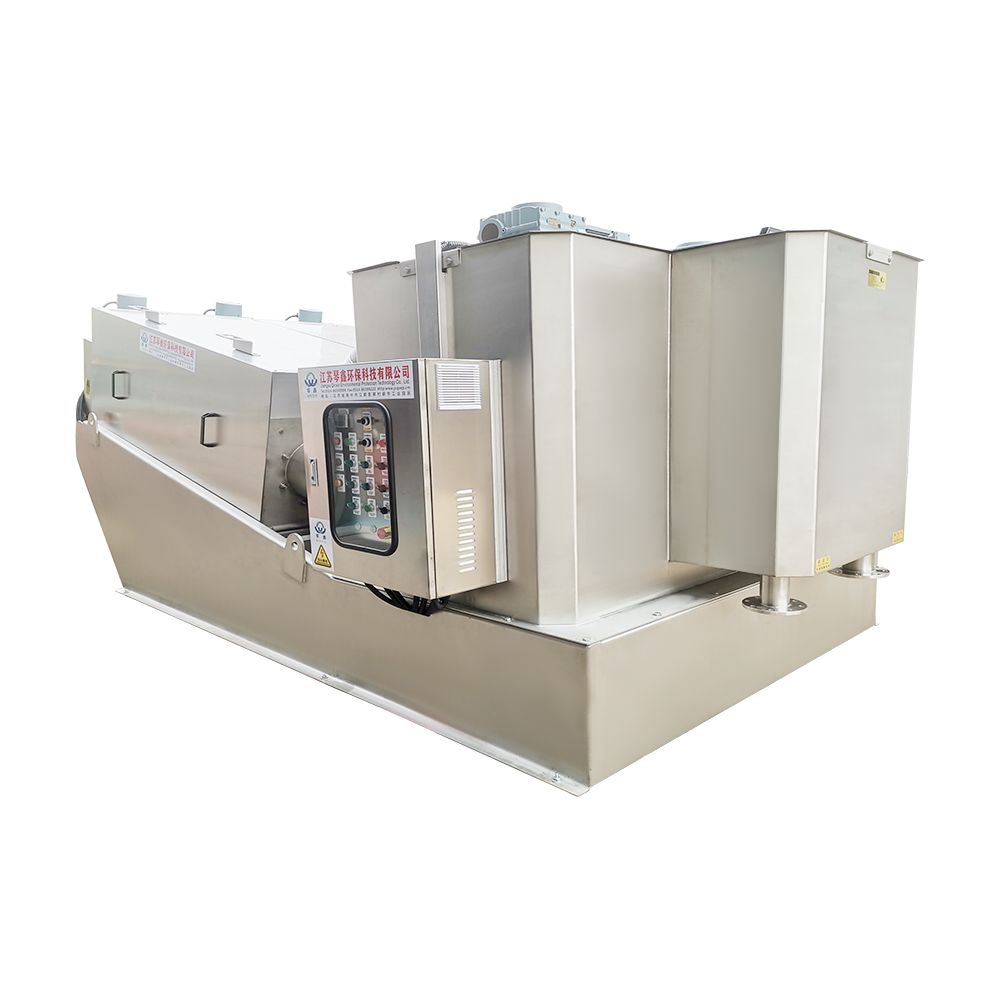
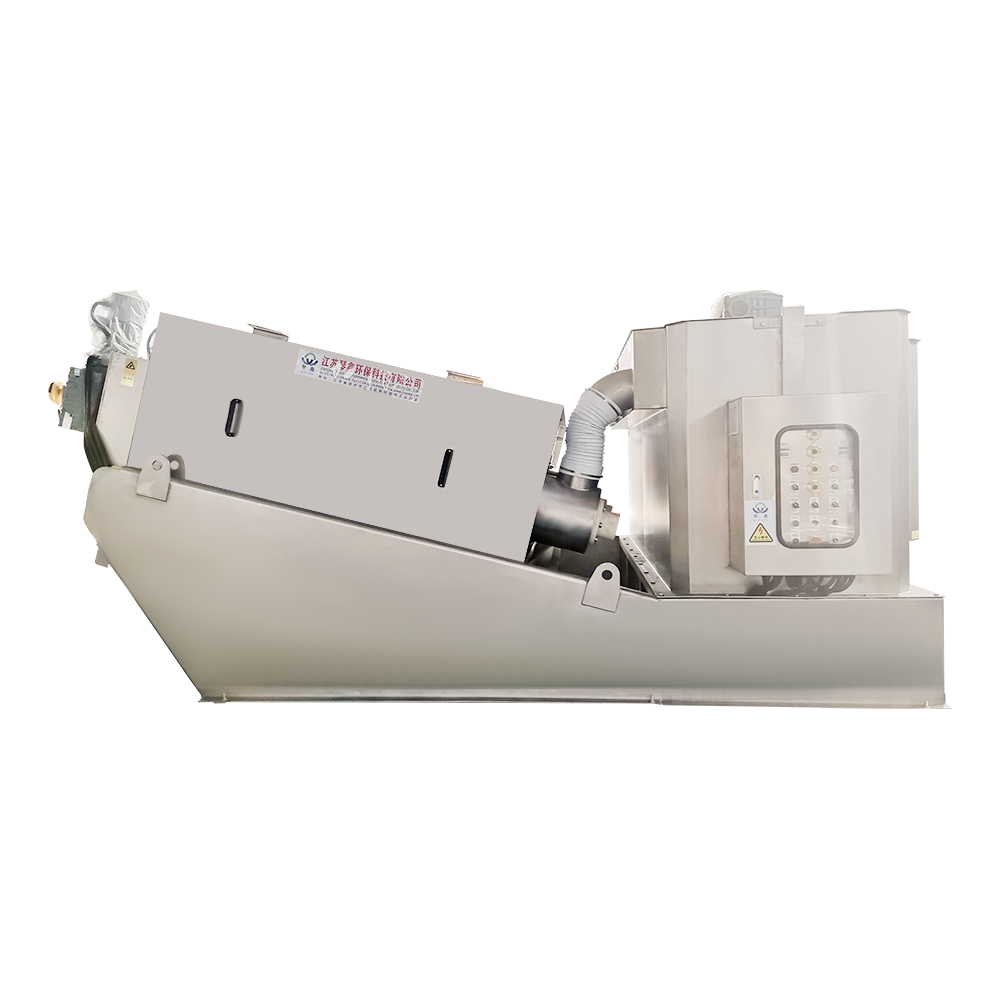
Para aquellas tareas de alta variación, el Prensa de tornillo automática QXDL352 de alto ahorro de energía para aguas residuales industriales Incluye la lógica de control necesaria para seguir las cargas cambiantes. Las plantas de estos sectores rara vez logran una humedad constante de la torta y un uso de polímeros cuando la bomba dosificadora debe ajustarse manualmente.
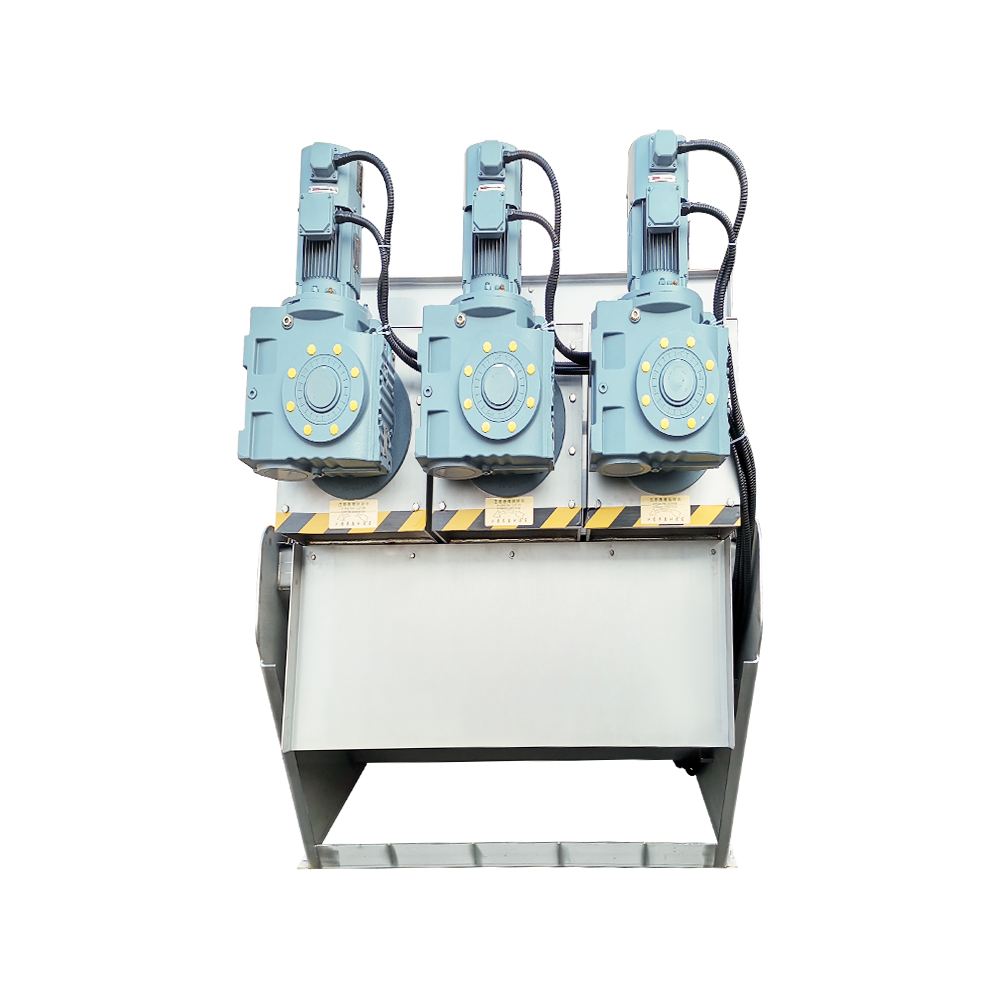 Máquina de deshidratación de lodos de prensa de tornillo grande de acero inoxidable - Alta eficiencia Optimice su tratamiento de aguas residuales con nuestra prensa de tornillo de acero inoxidable grande y de alta eficiencia. Esta máquina proporciona una deshidratación superior... Ver producto →
Cuando un sistema ajustado manualmente todavía tiene sentido
También hay plantas en las que una prensa de tornillo ajustada manualmente es la opción más sensata. El perfil común es el de una pequeña estación municipal con carga constante, una instalación que funciona menos de ocho horas al día con un flujo fijo o un lugar donde el personal ya comprende tan bien el proceso que se comprueba el estado de la torta sin pensar.
En esos casos, es posible que la instrumentación y programación adicionales nunca se devuelvan. El control manual también significa menos componentes que fallan, resolución de problemas eléctricos más sencilla y un costo inicial más bajo. La clave es la honestidad acerca de la alimentación: la operación manual sólo funciona bien si la alimentación es realmente estable, no simplemente se supone que es estable.
Impacto del mantenimiento, la limpieza y el tiempo de actividad
La obstrucción de la criba es la causa más común de tiempo de inactividad no planificado en las prensas de tornillo. El lodo contiene pelos, material fibroso y grasa que pueden acumularse entre los espacios del filtro. Una unidad operada manualmente depende de que el operador inicie un ciclo de lavado con suficiente antelación. Si el turno está ocupado, una pantalla bloqueada puede pasar desapercibida hasta que la prensa se apaga con un par alto.
El control automático monitorea el torque y la presión diferencial e inicia el lavado antes de que la obstrucción se vuelva grave. También registra la frecuencia de lavado, de modo que el personal de mantenimiento pueda detectar una tendencia hacia una obstrucción más frecuente y corregir el acondicionamiento antes de que falle la prensa. Las causas de obstrucción, los métodos de detección y las rutinas de limpieza se tratan en nuestra Guía de mantenimiento y prevención de obstrucciones de prensas de tornillo multidisco. .
Cómo elegir entre sistemas de deshidratación con prensa de tornillo automática y manual
Cuando evalúe a un proveedor, separe la especificación mecánica de la especificación de control. La prensa mecánica decide el secado que se puede alcanzar; el sistema de control decide con qué regularidad la prensa llega hasta él durante el turno. Revise la siguiente lista de verificación antes de decidir:
- Rango de sólidos del pienso: si el contenido de sólidos puede variar en más de 1,5 puntos porcentuales en un solo día laborable, el control automático debe tratarse como una necesidad y no como una opción.
- Tiempo de funcionamiento diario: los equipos que funcionan más de 12 horas al día normalmente justifican la automatización en dos años; las unidades que funcionan sólo unas pocas horas pueden no hacerlo.
- Disponibilidad del operador: si nadie puede estar en la sala de deshidratación varias veces por turno, el ajuste manual producirá resultados inestables.
- Manipulación de polímeros: los cambios frecuentes de tipo o dosis de polímero son más fáciles de gestionar cuando el sistema de dosificación se puede reprogramar desde la HMI.
- Requisitos de monitoreo: los sitios con SCADA y alarmas remotas esperan que la prensa se comunique con la sala de control; Las máquinas manuales no proporcionan ese nivel de datos.
- Capacidad de mantenimiento: la automatización mantiene limpia la prensa, pero los sensores aún necesitan personal que comprenda el sistema eléctrico.
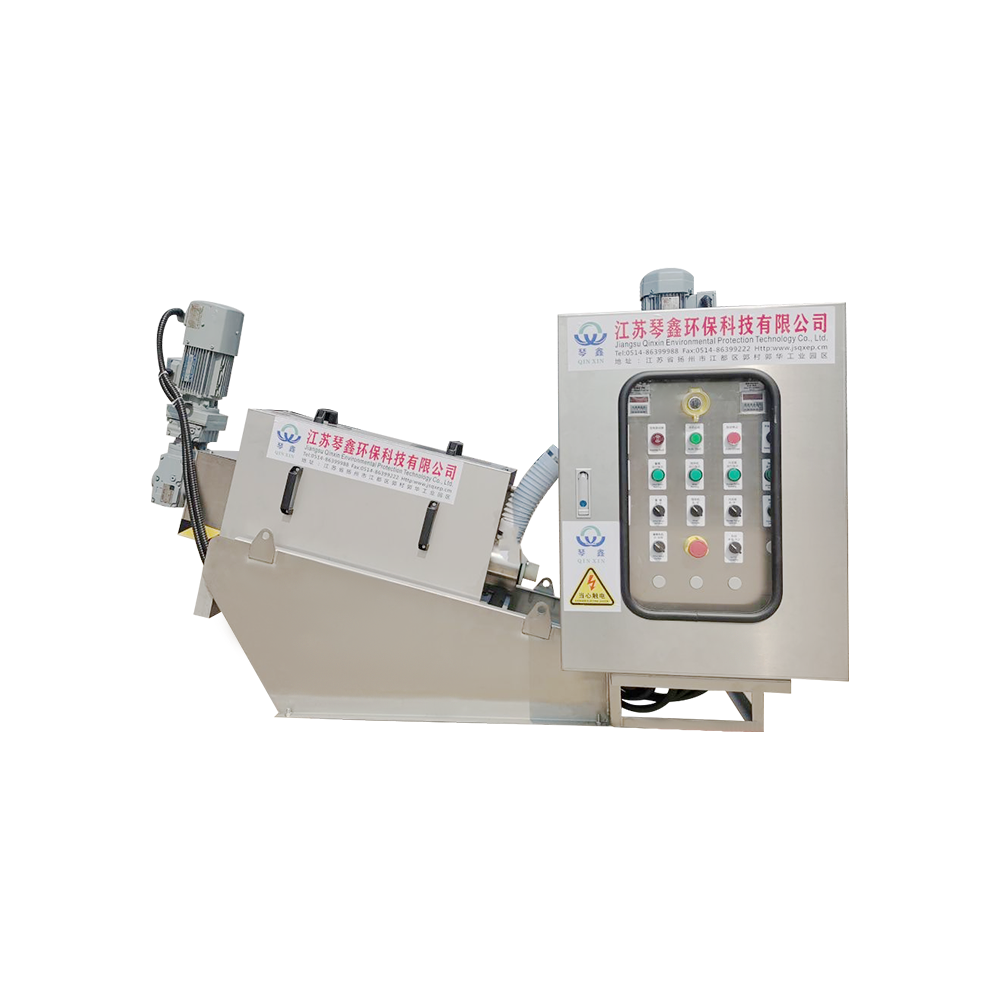
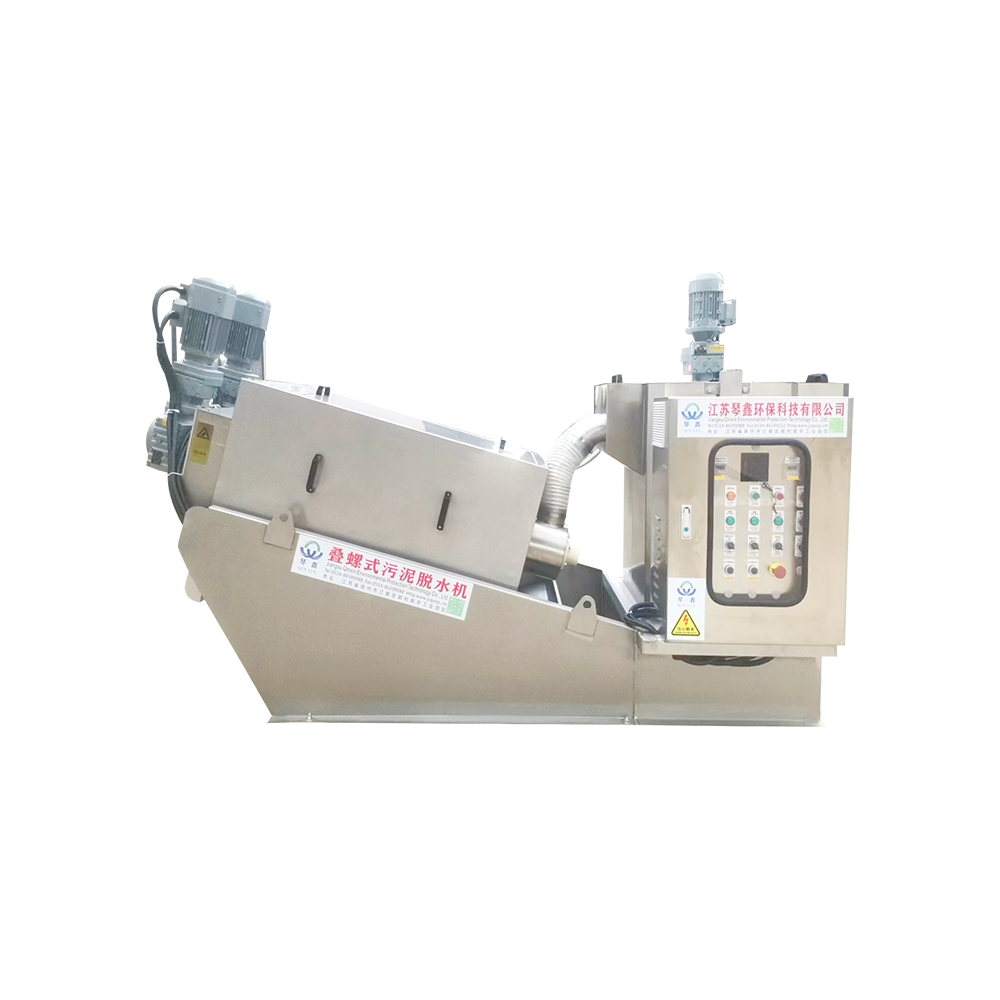
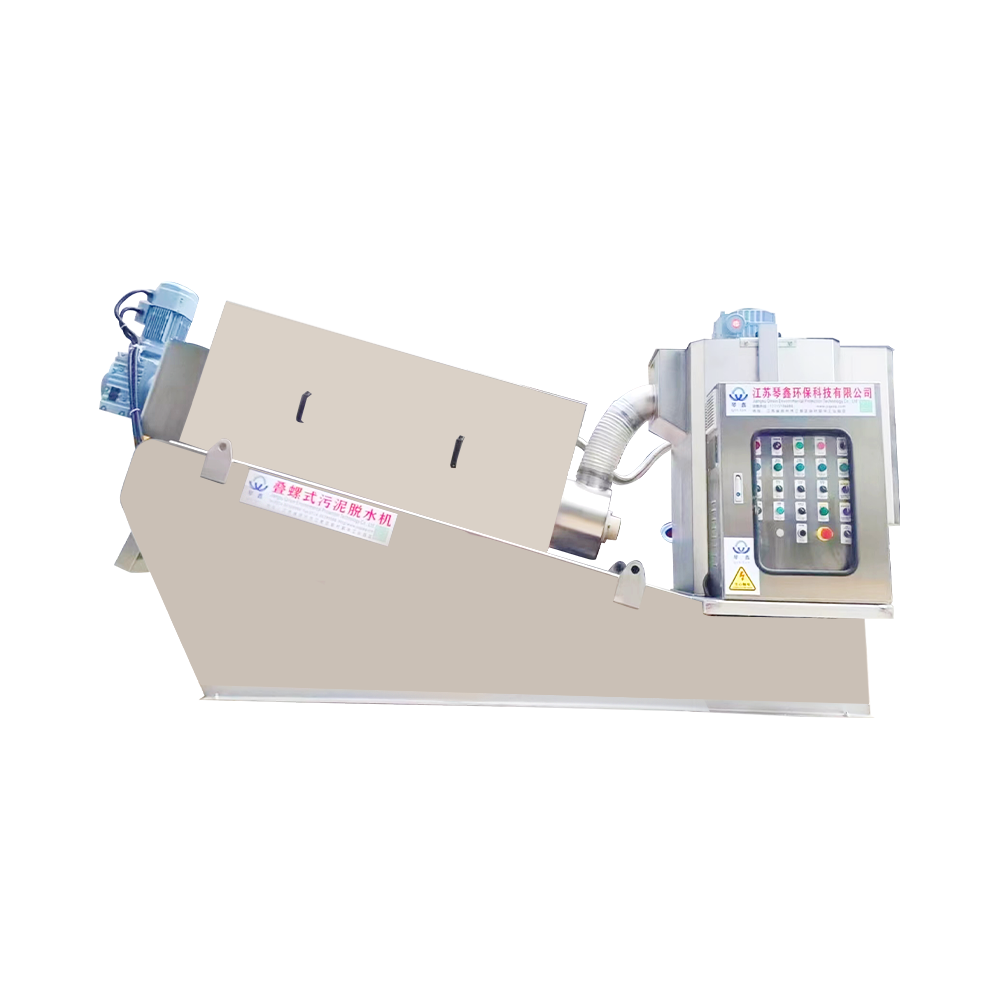
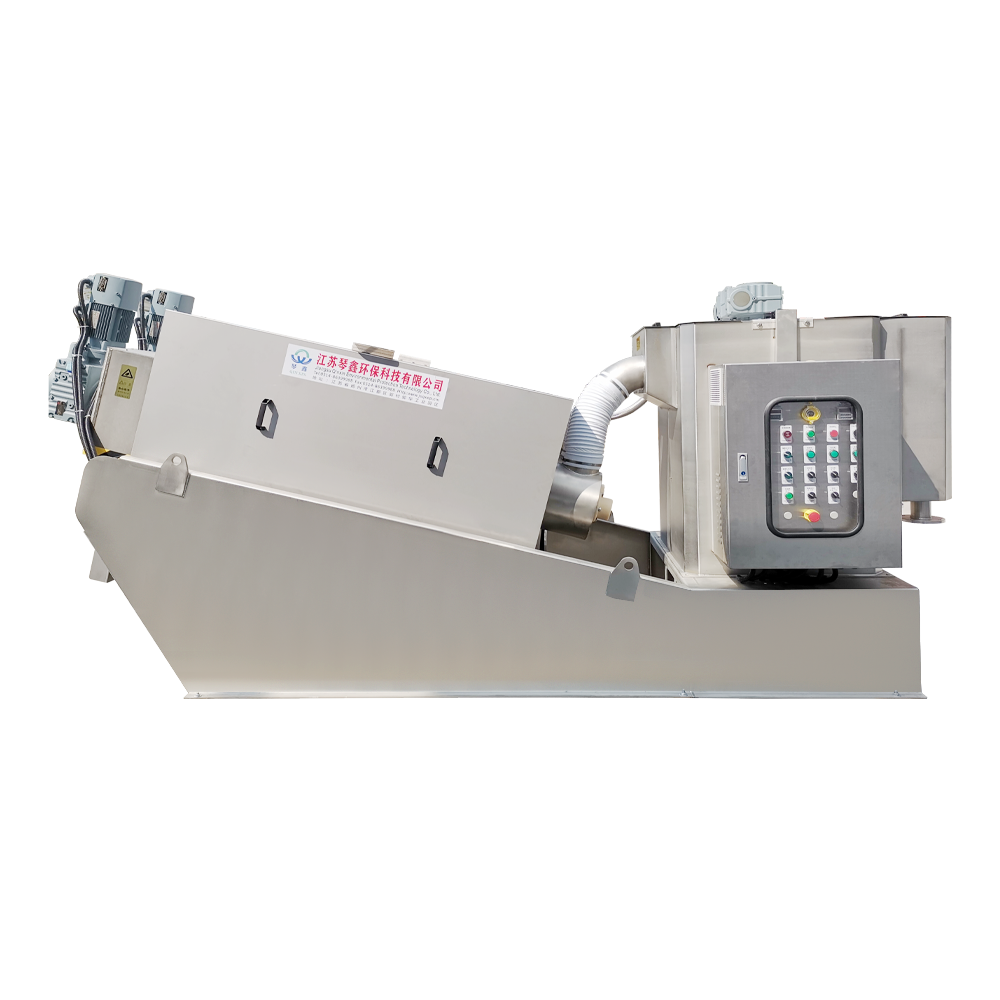
Cuando se justifica un paquete completamente automático, una máquina como la prensa de tornillo automática QXDL303 ecológica Se puede entregar como un sistema completo con el patín de dosificación y la caja de control, lo que elimina el riesgo de interfaz entre la prensa y el proveedor de automatización.
 Máquina de deshidratación de lodos de tornillo espiral respetuosa con el medio ambiente para tratamiento de aguas residuales personalizado Yangzhou Qinxin Environmental Protection Technology Co., Ltd. es un tratamiento de aguas residuales personalizado de China, respetuoso con el medio ambiente, deshumidificador de lodos de tornillo en espiral... Ver producto →
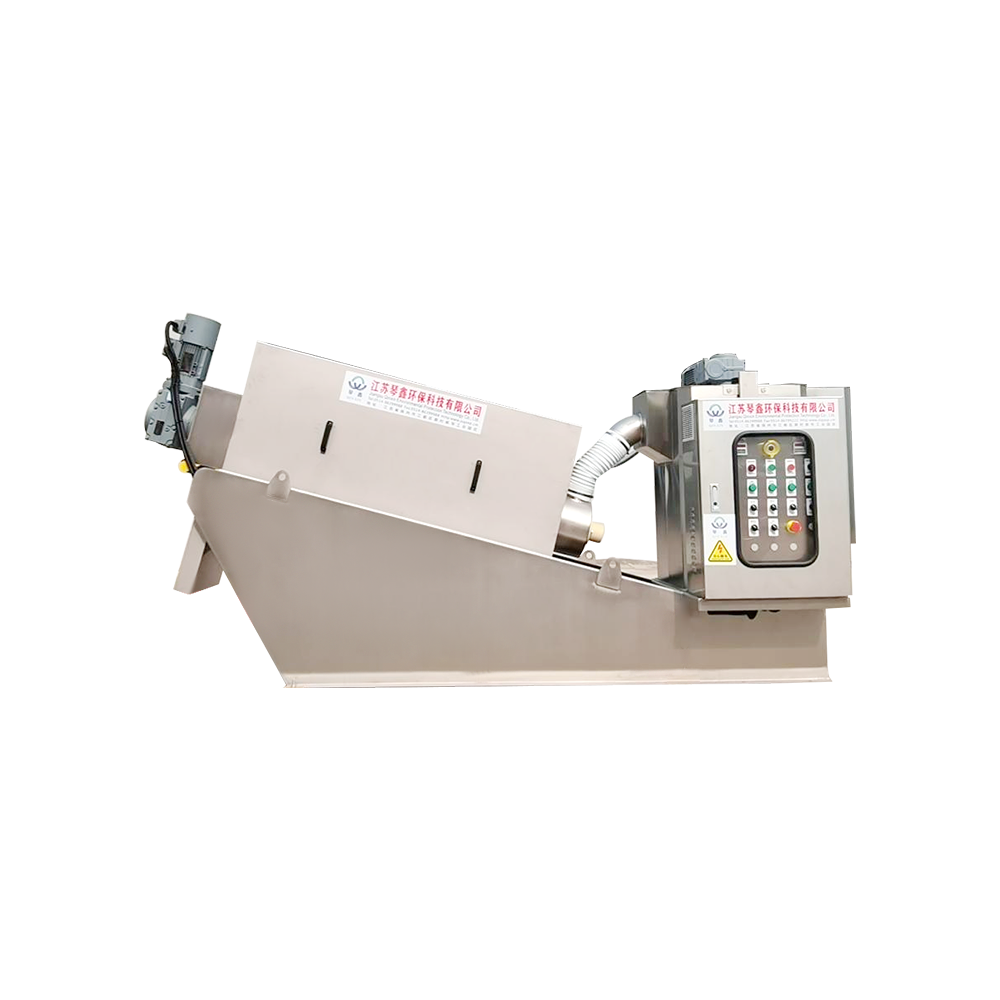
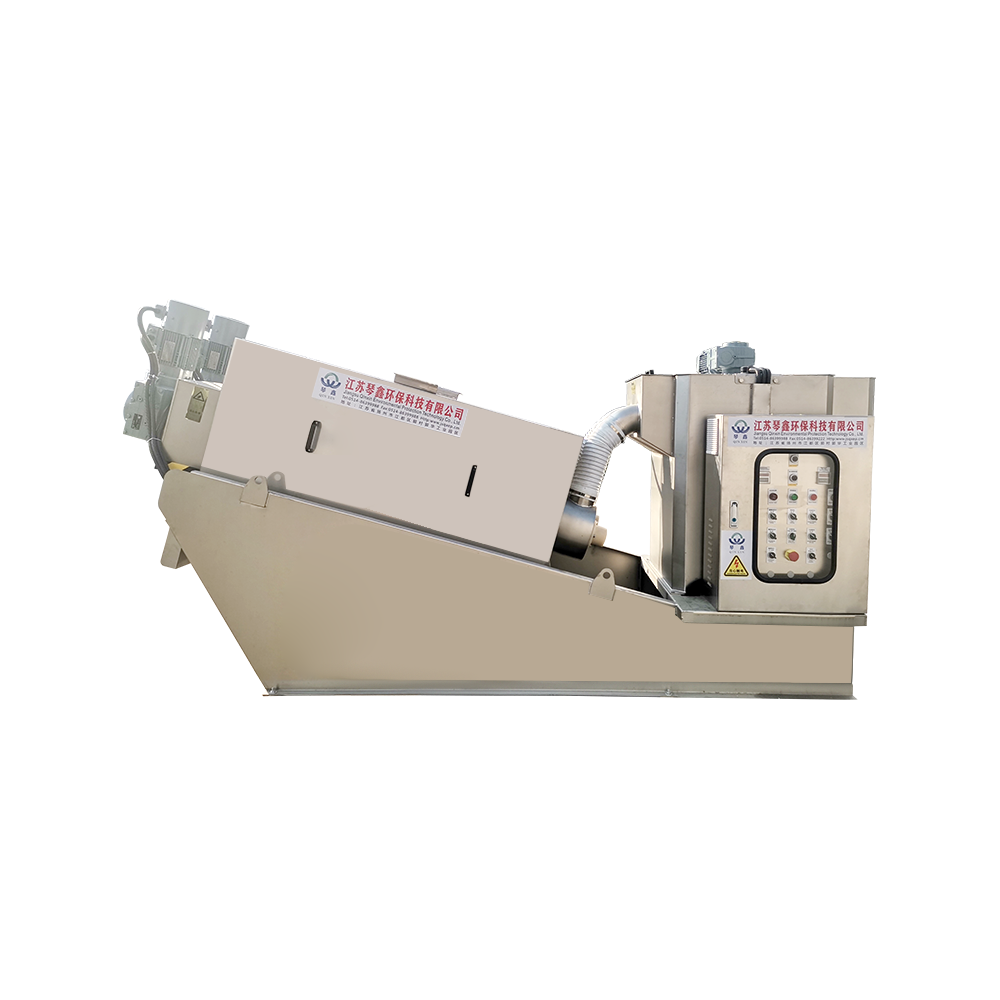
Ningún diseño se adapta a todos los sitios. Una alimentación constante, una jornada operativa corta y operadores experimentados pueden mantener una prensa de tornillo ajustada manualmente funcionando bien durante años. Los lodos variables, las largas horas de funcionamiento o la escasez de personal inclinan la balanza hacia los sistemas de deshidratación automáticos con prensas de tornillo. Si está reduciendo opciones, revise nuestra Gama de equipos de deshidratación de prensas de tornillo y compare los paquetes de control con el mismo cuidado con el que compara los espacios de los filtros y el material de construcción.

 TOP