
 ESP
 English
 русский
 Español
 Tiếng Việt
 ไทย
Article Directory
- 1 Por qué la hoja de especificaciones no cuenta toda la historia
- 2 Las principales etapas en la fabricación de prensas de tornillo para aguas residuales
- 3 Tolerancias que lo siguen en la operación diaria
- 4 Cómo la calidad de fabricación afecta los costos operativos
- 5 Verificación de la calidad de fabricación antes de realizar el pedido
- 6 Conclusión
Por qué la hoja de especificaciones no cuenta toda la historia
Dos prensas de tornillo para aguas residuales con la misma capacidad nominal y la misma sequedad de torta declarada pueden comportarse de manera muy diferente después de un año de funcionamiento. Se mantiene su rendimiento con una corriente de motor estable y una dosis moderada de polímero. El otro muestra un aumento gradual de la humedad de la torta, obstrucciones ocasionales y una caja de cambios que se calienta.
Esa diferencia rara vez proviene del concepto de diseño. Ambas máquinas utilizan el mismo principio físico: un tornillo giratorio empuja el lodo contra la superficie del filtro, exprimiendo el agua mientras los sólidos se mueven hacia el extremo de descarga. La diferencia proviene de la proceso de fabricación — cómo se mecaniza el eje, cómo se ensambla el filtro, con qué cuidado se alinean las piezas y con qué honestidad se prueba la máquina antes de salir de fábrica.
La conclusión práctica es directa: el rendimiento de la deshidratación, el costo operativo y la vida útil se deciden en gran medida en la etapa de fabricación. Por lo tanto, comprender cómo se fabrica una prensa de tornillo para aguas residuales no es un lujo técnico. Es una herramienta de compra que puede ahorrarle a una planta de tratamiento años de gastos de polímeros y tiempos de inactividad evitables.
Las principales etapas en la fabricación de prensas de tornillo para aguas residuales
La fabricación de una prensa de tornillo sigue seis pasos principales. Cada uno deja una huella en la máquina final:
- Ingeniería y diseño de procesos.
- Selección de materiales y trazabilidad.
- Mecanizado del eje del tornillo y de los elementos filtrantes.
- Soldadura y construcción de marcos.
- Montaje y alineación
- Pruebas de fábrica
Ingeniería y Diseño de Procesos
La fabricación comienza con el cálculo de la geometría del tornillo. El ingeniero determina el diámetro de la raíz, el paso y la relación de compresión a partir del tipo de lodo objetivo, la concentración de alimentación y el rendimiento requerido. Estos números definen el perfil de presión a lo largo de la zona de deshidratación, lo que determina cuánta agua se puede eliminar antes de descargar el lodo.
La etapa de diseño también fija la estructura del filtro. Un tamiz de alambre en forma de cuña es adecuado para lodos fibrosos provenientes de la fabricación de papel o del procesamiento de alimentos. Una pila de filtros de discos múltiples es mejor para lodos aceitosos y de baja concentración, porque ofrece un área abierta más grande para que escape el agua. Si necesita actualizar cómo se comportan estos diseños en el campo, nuestro artículo anterior explica cómo funciona el proceso de deshidratación dentro de una prensa de tornillo .
Selección de materiales y trazabilidad
La primera decisión física es la calidad del acero inoxidable. SUS304 es el valor predeterminado para lodos municipales y muchos flujos industriales. SUS316 agrega molibdeno para resistencia al cloruro y se especifica donde hay productos químicos corrosivos presentes, como aguas residuales químicas o instalaciones costeras.
La selección de materiales es fácil de afirmar pero difícil de verificar. Una fábrica seria posee certificados de fábrica que confirman la composición real de la aleación y les suministra la máquina. El espesor de la placa del marco y de la tolva de lodos también es importante; un marco delgado se flexiona con el tiempo, cambiando lentamente la alineación de las piezas giratorias. Para una comparación más profunda de grados, nuestra nota técnica sobre Selección de acero inoxidable para máquinas deshidratadoras de lodos de tornillo. enumera lo que debe contener un certificado y dónde es apropiado cada grado.
Mecanizado del eje helicoidal y de los elementos filtrantes
El eje del tornillo se mecaniza en un torno CNC para que el diámetro exterior se mantenga constante en toda su longitud. El descentramiento (la desviación del eje de su verdadero eje de rotación) generalmente se controla a 0,1 mm o menos por metro de longitud del eje. Un eje que excede este valor empuja el lodo contra un lado del filtro, provocando un desgaste desigual de la malla y una reducción permanente de la sequedad de la torta.
En las prensas multidisco, cada disco filtrante debe ser plano y de espesor uniforme. Cuando los discos se apilan y comprimen, pequeñas desviaciones en los discos individuales se suman a un ancho de ranura desigual. La consistencia del ancho de la ranura es una de las diferencias medibles más claras entre la fabricación cuidadosa y la producción rápida, porque controla directamente cuántos sólidos finos se retienen.
Soldadura y construcción de marcos
El marco, la caja de entrada de lodos y el cono de descarga están soldados en plantillas que limitan la distorsión. Las costuras de soldadura que entran en contacto con lodos se rectifican al ras, porque un borde de soldadura rugoso atrapa material fibroso y se convierte en el punto de partida de una obstrucción.
La calidad de la soldadura de acero inoxidable no se trata sólo de la forma del cordón. La zona de soldadura debe protegerse del oxígeno durante el proceso y la soldadura terminada debe decaparse y pasivarse para restaurar la resistencia a la corrosión. Si se omite ese paso, la línea de soldadura se convierte en el primer lugar donde comienza la corrosión por picadura en un lodo rico en cloruro.
Montaje y Alineación
El paso más delicado es establecer la holgura entre el tramo del tornillo y la superficie del filtro. En la mayoría de las prensas de tornillo, este espacio está entre 0,5 y 1,5 mm y debe ser uniforme en toda la circunferencia. Los técnicos de montaje comprueban esto con indicadores de cuadrante, girando el eje y midiendo en varias posiciones angulares.
Luego, el motor, la caja de cambios y el eje del tornillo se acoplan y alinean según las especificaciones del fabricante. Un acoplamiento que se fuerza a alinearse durante el montaje aparecerá unos meses más tarde como ruido y vibración de la caja de cambios. Este es también el momento en el que el diseño muestra su facilidad de servicio: los rodamientos accesibles y los puntos de lavado son el resultado de decisiones tomadas anteriormente, pero sólo ahora se hacen visibles.
Pruebas de fábrica
Antes de empacar una prensa de tornillo, una prueba completa de fábrica debe incluir un rodaje de agua, una medición de la corriente y la vibración del motor, una verificación de la dirección de rotación y una inspección visual para detectar fugas. Siempre que sea posible, la máquina se prueba con lodo real o sintético para confirmar el comportamiento de descarga de la torta.
La fábrica registra estos valores de referencia. Los mismos números se utilizan más adelante en el sitio del cliente para confirmar que la instalación y el inicio se completaron correctamente. Solicitar el informe de prueba de su máquina específica, no solo de la familia de modelos, es una práctica normal y profesional.
Tolerancias que lo siguen en la operación diaria
Algunas tolerancias de fabricación son cosméticas. En una prensa de tornillo, varias no lo son. La siguiente tabla muestra los parámetros con mayor impacto en la operación diaria.
| Parámetro de fabricación | Objetivo típico | Efecto operacional si es pobre |
|---|---|---|
| Espacio libre entre tornillo y filtro | 0,5 a 1,5 mm según modelo | Menor secado de la torta, mayor consumo de polímero. |
| Salida del eje | Máx. 0,1 mm por metro de longitud del eje | Desgaste desigual, vibración, daños en los rodamientos |
| Planitud del disco filtrante | Dentro de 0,2 mm a través del área del filtro | Variación del ancho de la ranura, fuga de sólidos, obstrucción. |
| Acabado de soldadura en camino de lodos | Descarga del suelo | Acumulación de fibra, obstrucciones, paradas adicionales de limpieza. |
| Alineación de caja de cambios y motor. | Dentro de las especificaciones del fabricante | Ruidos, vibraciones, sobrecalentamiento de la caja de cambios |
| Grado de acero inoxidable | SUS304 o SUS316 con certificado de fábrica | Corrosión, soldaduras agrietadas, reemplazo prematuro |
Cómo la calidad de fabricación afecta los costos operativos
Consumo de polímero
El espacio desigual entre el tornillo y el filtro obliga al operador a aumentar la dosis de polímero para mantener los flóculos intactos. El polímero suele ser el mayor coste químico en la deshidratación de lodos. Una prensa bien fabricada le da al flóculo un perfil de corte consistente, por lo que los operadores rutinariamente logran la misma sequedad de la torta con una dosis más baja.
Consumo de energía
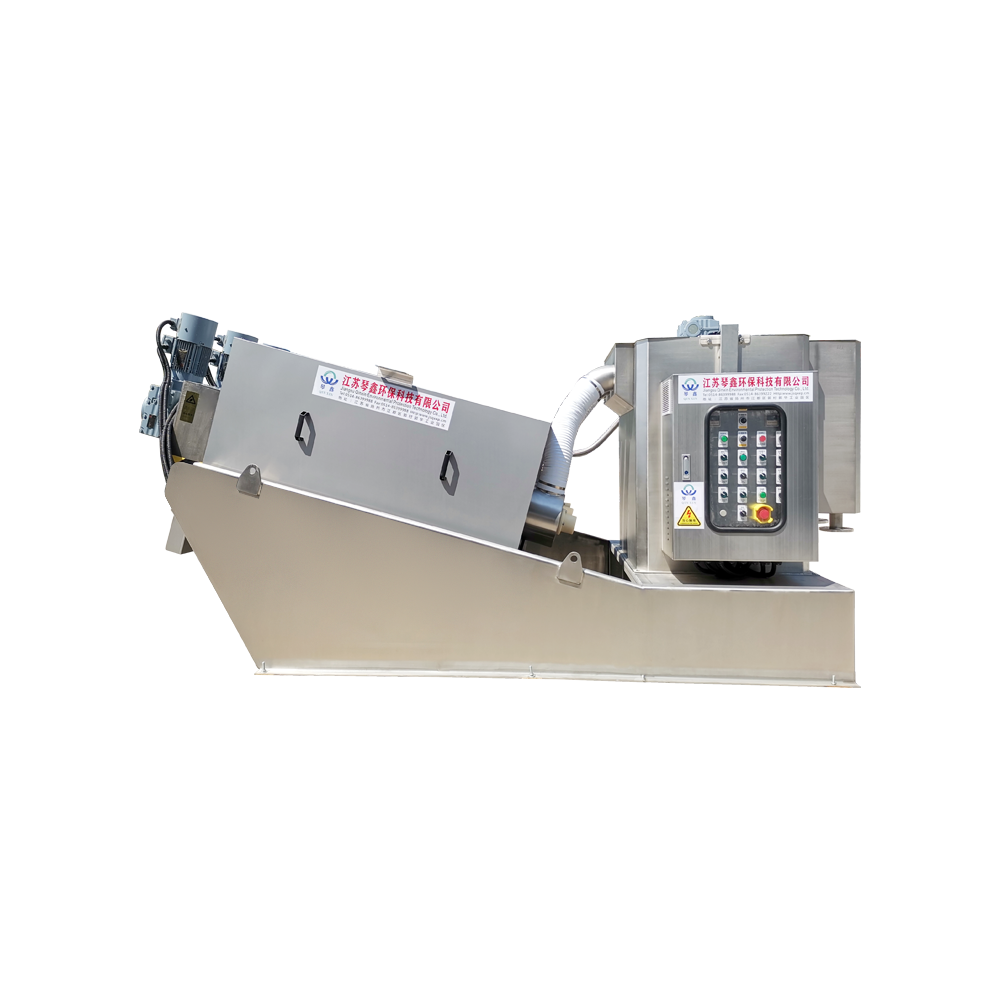
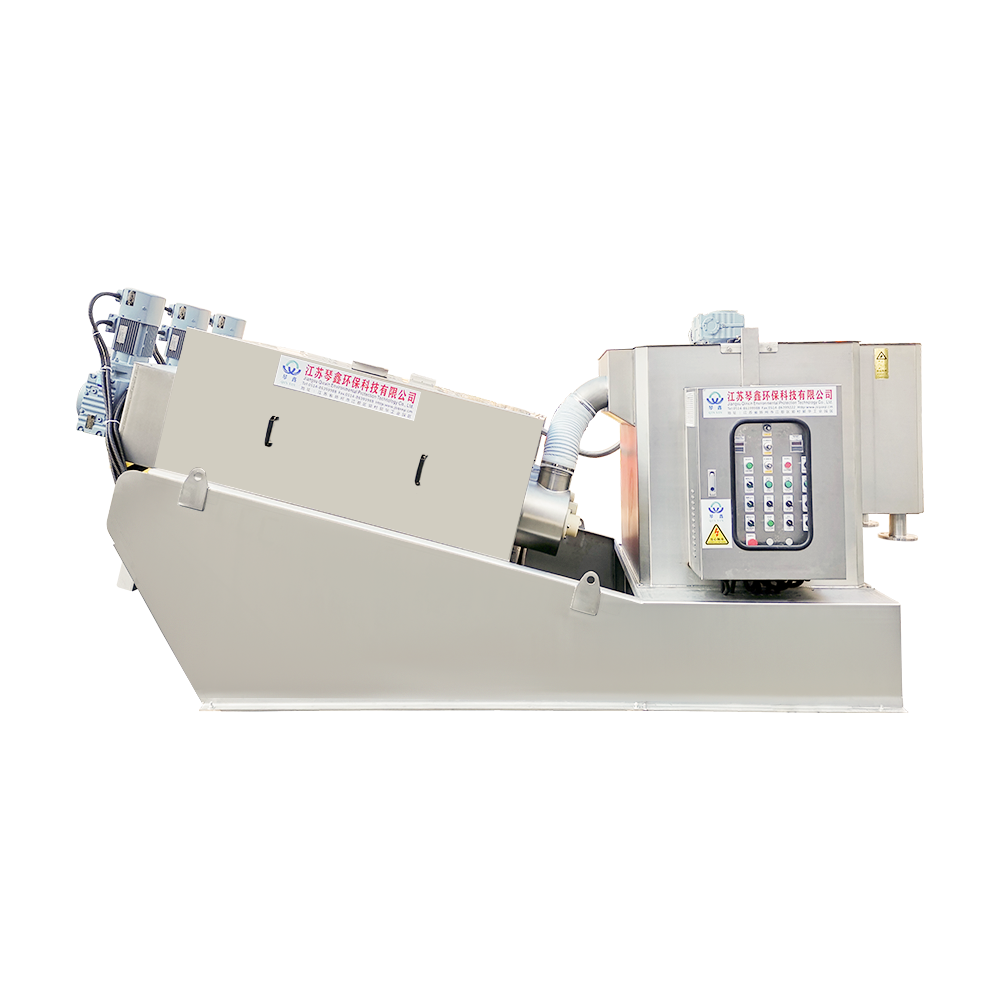
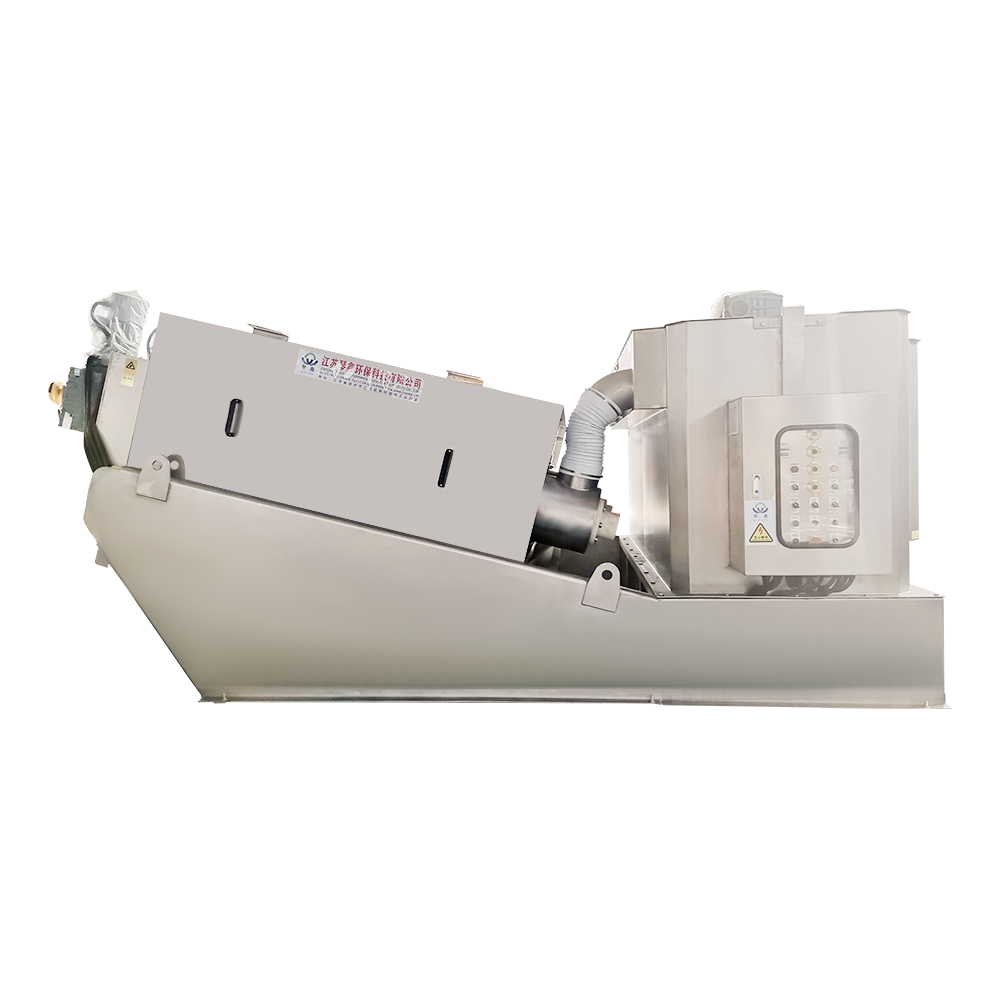
Las prensas de tornillo ya consumen mucha menos energía que las centrífugas o las prensas de cinta, porque el accionamiento funciona a baja velocidad y el trabajo mecánico se utiliza para el transporte en lugar de la aceleración centrífuga. Esa ventaja se reduce cuando la calidad de fabricación es deficiente. Un eje desalineado y cojinetes mal ajustados convierten la energía eléctrica en fricción y calor, aumentando la corriente del motor y acortando la vida útil de los componentes. Para corrientes industriales con composición mixta, el Modelo de prensa de tornillo industrial QXDL132 es un ejemplo de un diseño de baja velocidad con piezas de contacto resistentes a la corrosión construidas para lodos abrasivos.
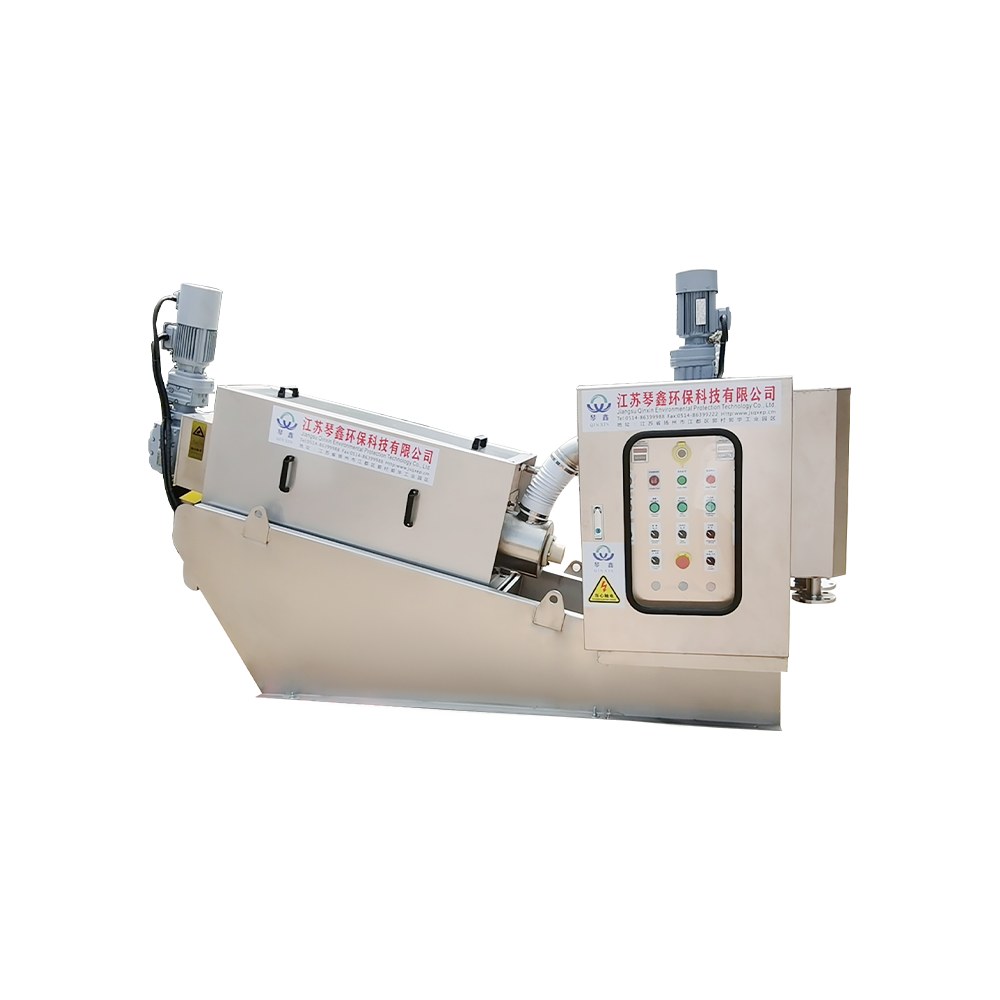
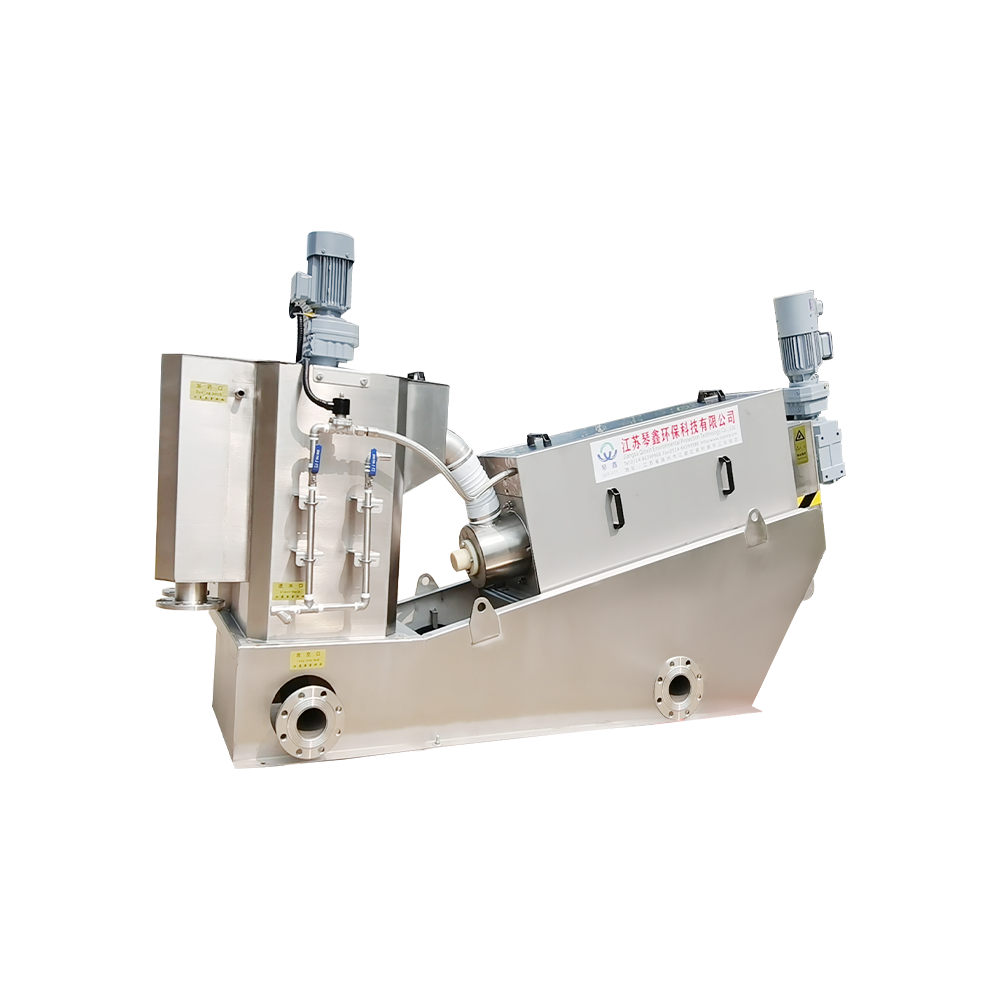 Máquina deshidratadora de prensa de grado alimenticio, ahorro de energía, rocío de lodo de tornillo espiral Yangzhou Qinxin Environmental Protection Technology Co., Ltd. es una máquina de deshidratación de prensa de ahorro de energía de grado alimenticio personalizada de China Sc... Ver producto →
Mantenimiento y obstrucción
Las dos quejas de mantenimiento más comunes en las prensas de tornillo son la obstrucción de la criba y la falla de los cojinetes. La obstrucción frecuentemente se debe a un ancho de ranura inconsistente o a una soldadura rugosa dentro del camino del lodo. Las fallas en los rodamientos a menudo se remontan a la alineación del eje en la etapa de ensamblaje. Ambos son problemas de fabricación mucho antes de que se conviertan en problemas operativos. Si ya opera una prensa, nuestro Guía de mantenimiento y vida útil para prensas de tornillo de acero inoxidable. enumera los puntos de inspección y los intervalos de reemplazo que le ayudarán a detectar estos problemas a tiempo.
Verificación de la calidad de fabricación antes de realizar el pedido
Cuando audite a un proveedor de prensas de tornillo, trate a la fábrica como parte de la especificación. Estos cinco controles cubren las áreas de mayor riesgo:
- Certificados de fábrica para el grado de acero inoxidable utilizado en piezas húmedas.
- Un informe de prueba de fábrica o un vídeo de prueba para la máquina específica que está comprando.
- Práctica de soldadura: soldadores certificados y decapado/pasivado como paso estándar.
- Disponibilidad de repuestos durante al menos cinco años: ejes, discos, cribas, cojinetes y sellos.
- Instalaciones de referencia en su industria o con tipología de lodos comparable.
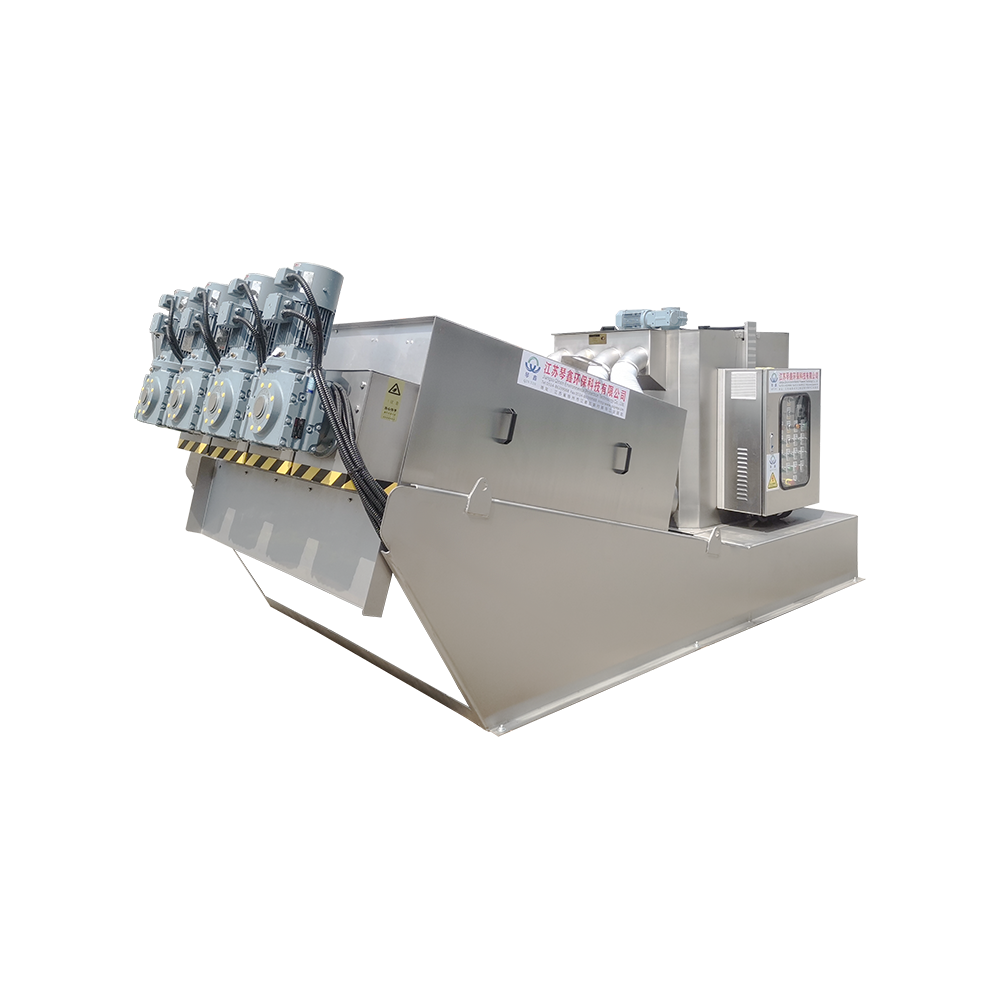
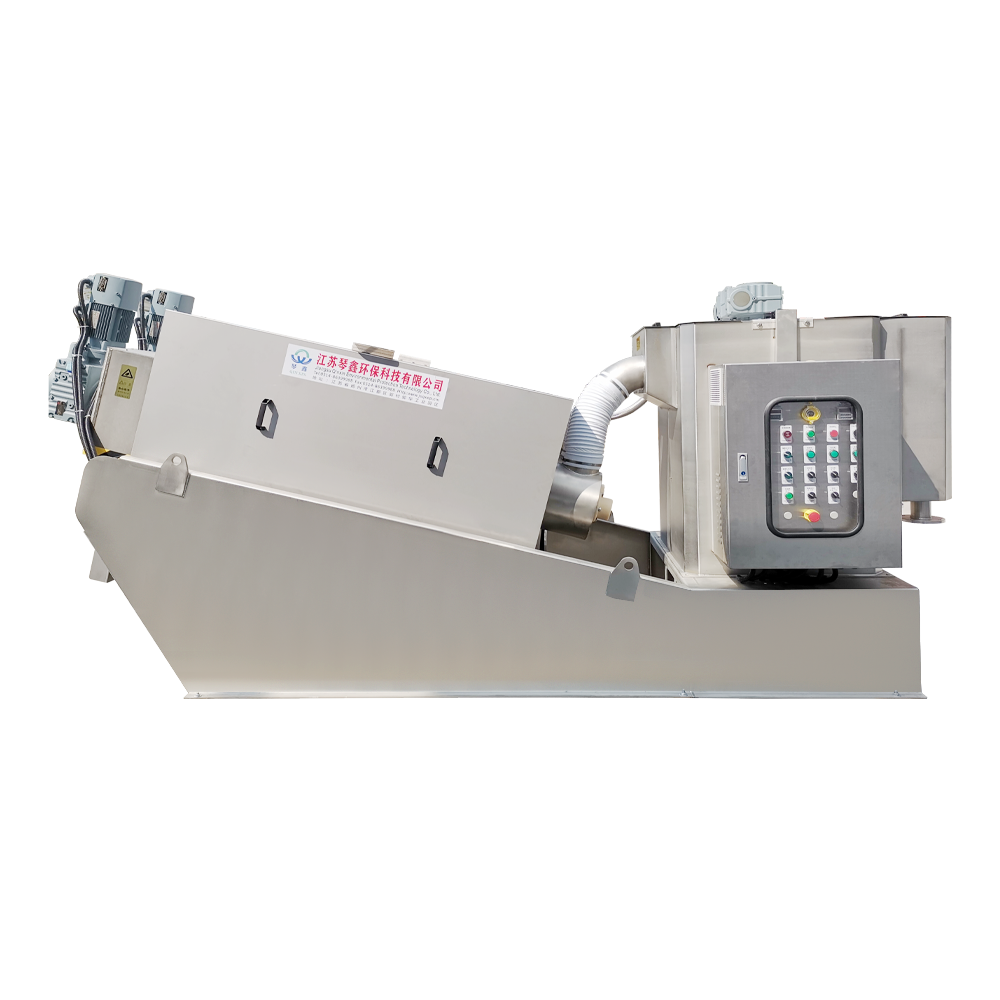
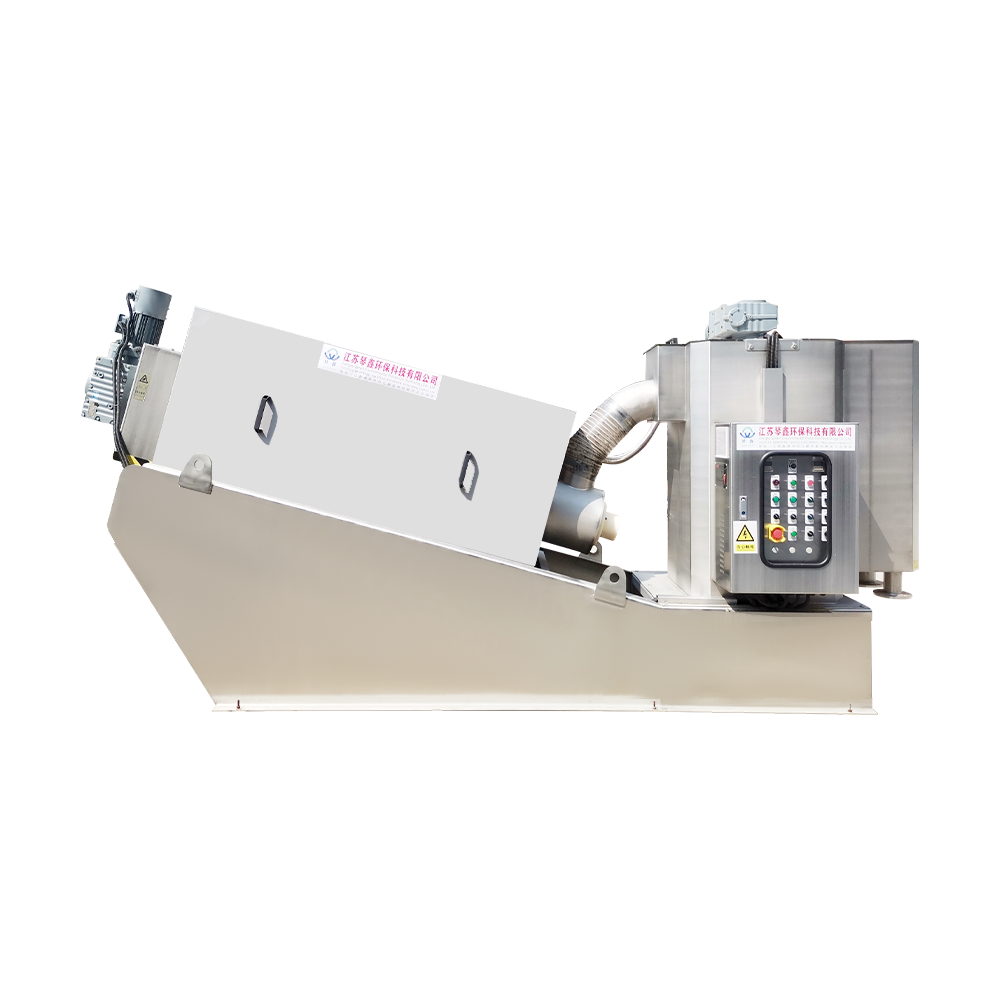
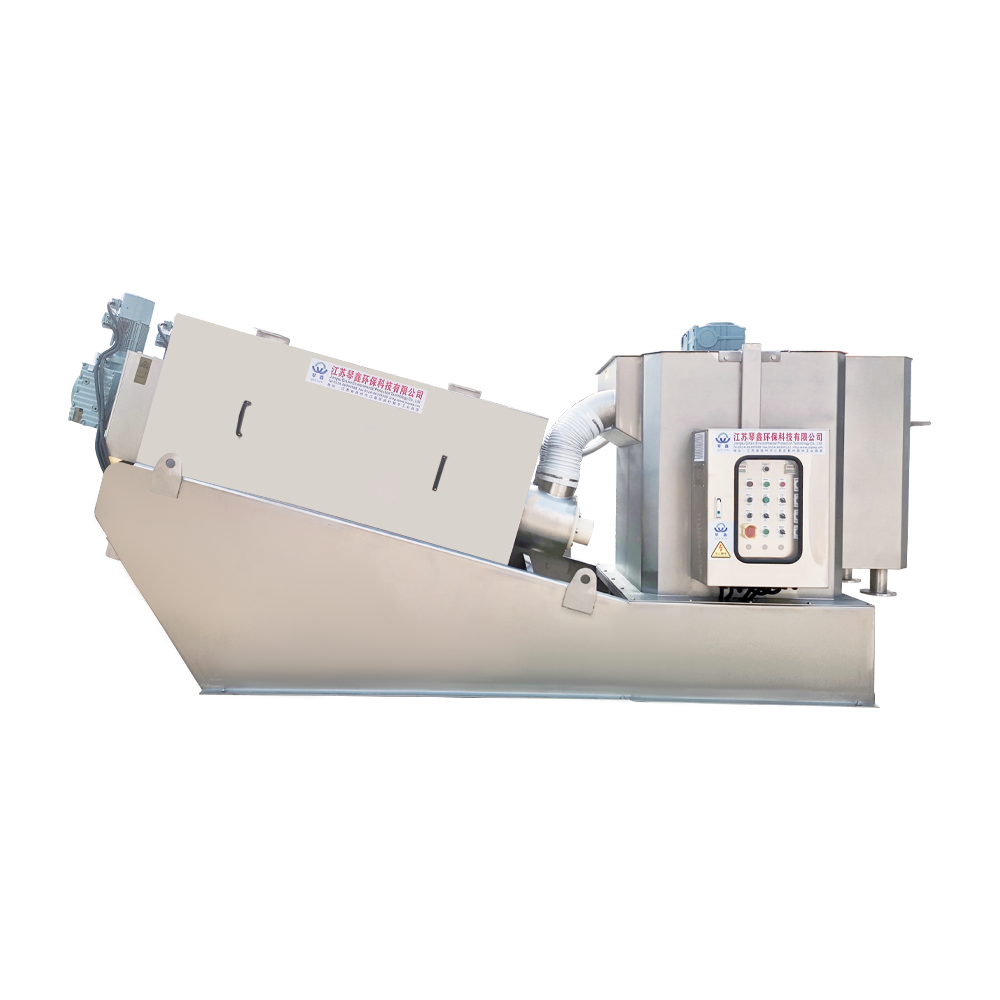
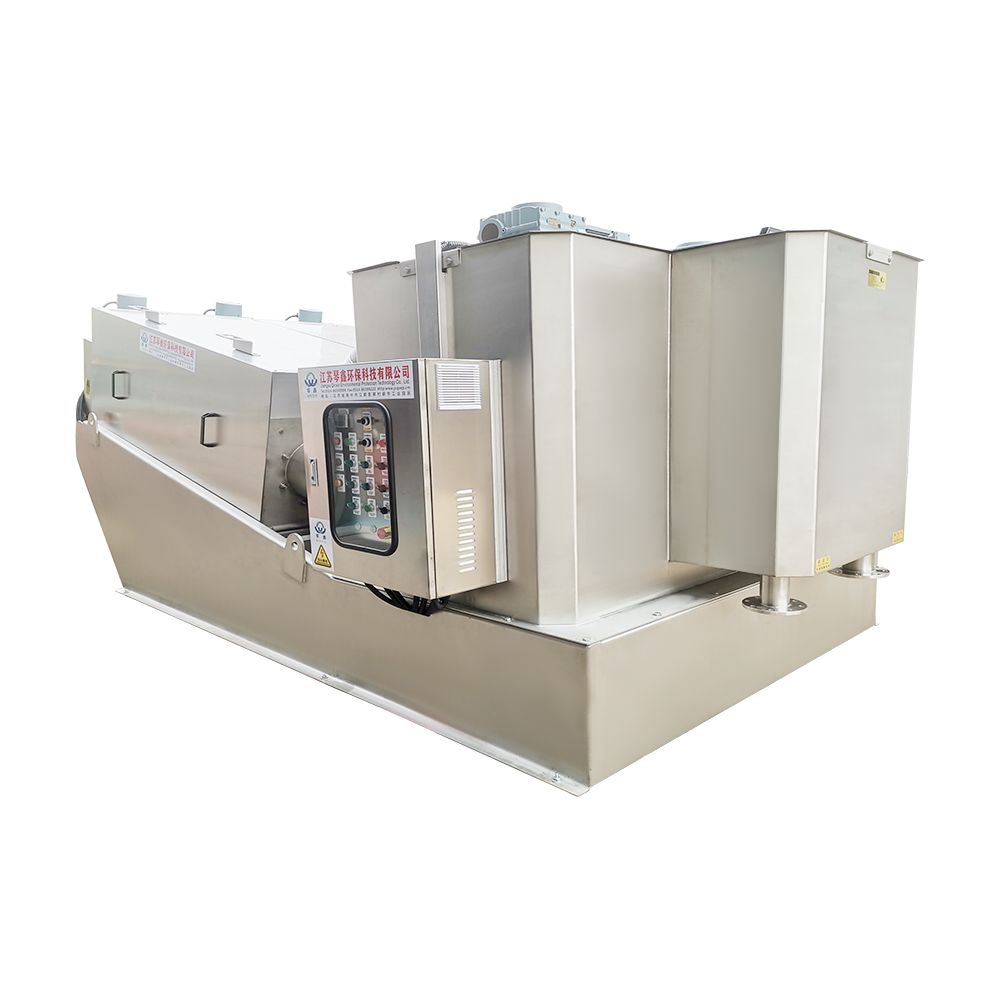
Es más probable que un fabricante con una línea de producción interna y un historial en proyectos de aguas residuales municipales e industriales responda estas preguntas con documentación en lugar de promesas. el Máquina deshidratadora automática ecológica QXDL303 , por ejemplo, proviene de una familia de productos perfeccionada en múltiples industrias; su diseño de discos múltiples refleja la experiencia de fabricación con lodos aceitosos y de partículas finas. De manera similar, el Modelo de prensa de tornillo para aguas residuales químicas QXDL354 muestra cómo los medios corrosivos cambian las especificaciones del material del filtro y los detalles de sellado.
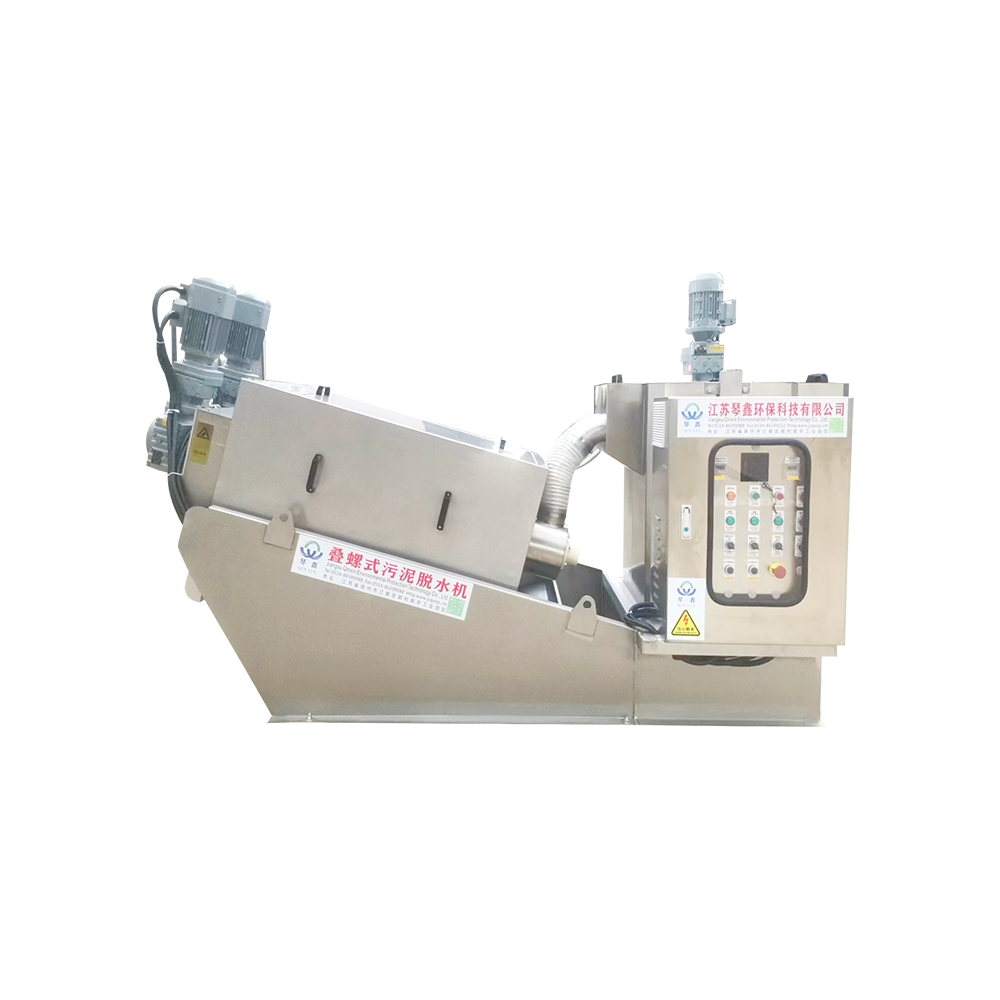
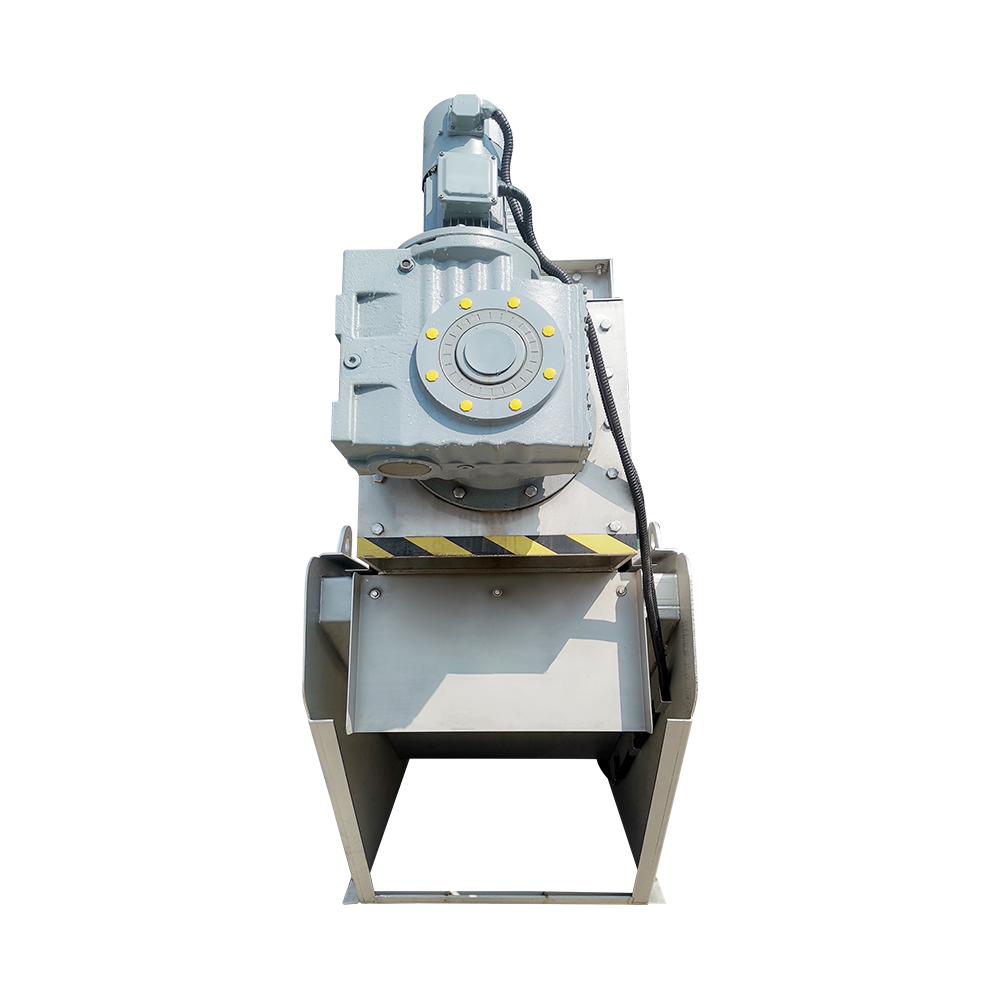 Máquina automática de deshidratación de lodos con prensa de tornillo para aguas residuales ganaderas Prensa de tornillo de alta eficiencia para el tratamiento de aguas residuales ganaderas. Automatice la separación sólido-líquido, reduzca el volumen de lodos y reduzca la eliminación... Ver producto →
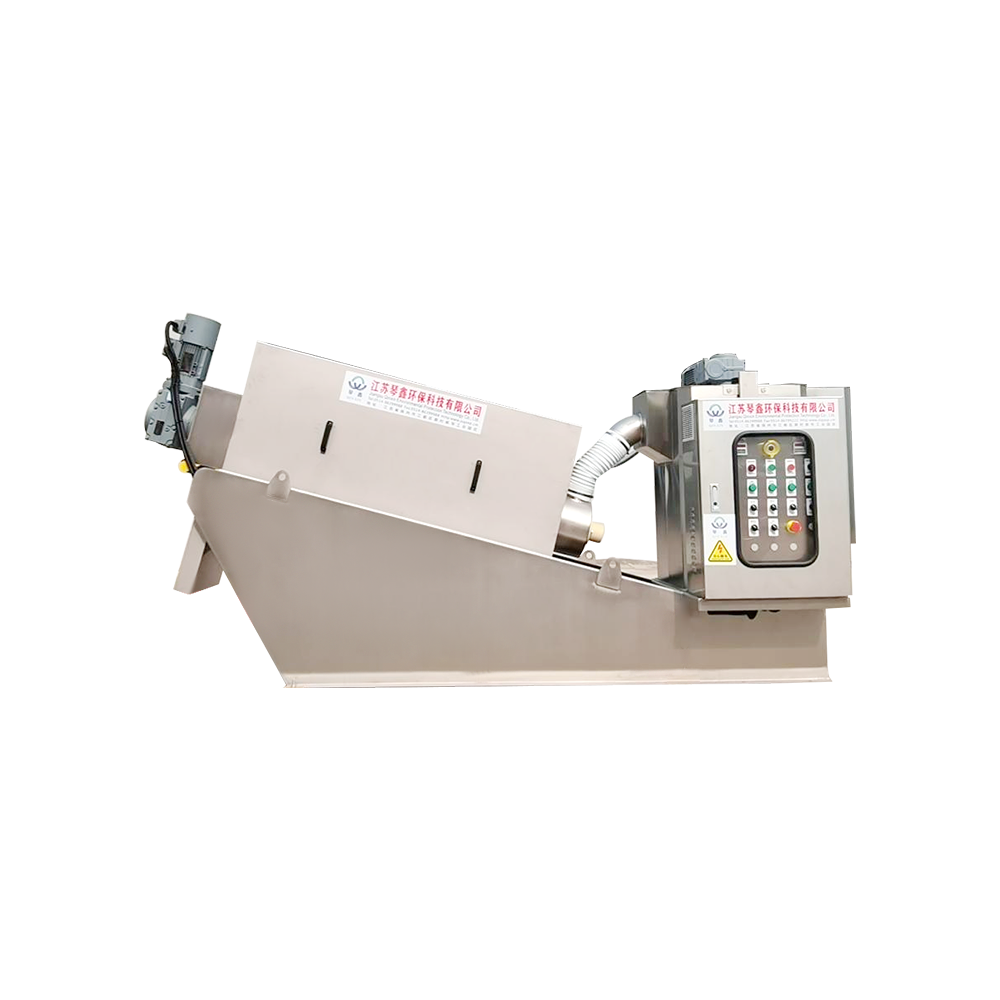
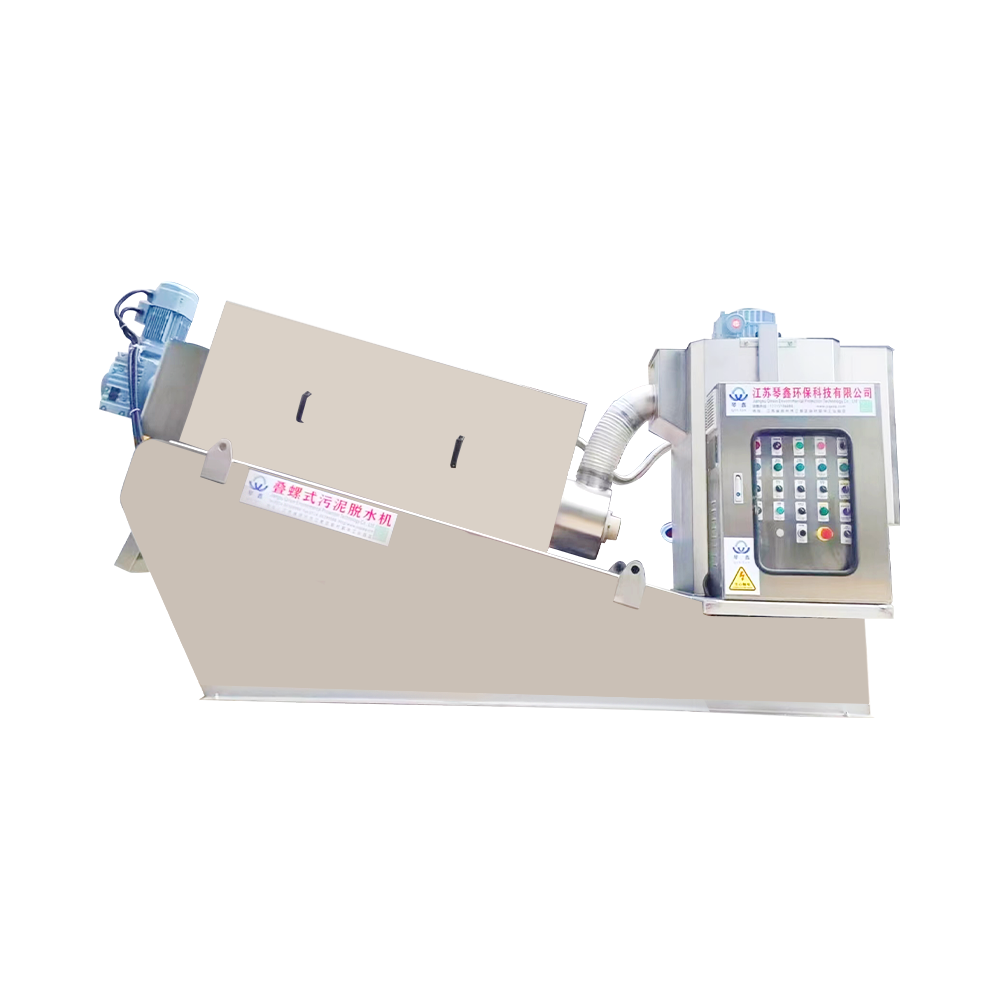
 Máquina de deshidratación de lodos de tornillo espiral respetuosa con el medio ambiente para tratamiento de aguas residuales personalizado Yangzhou Qinxin Environmental Protection Technology Co., Ltd. es un tratamiento de aguas residuales personalizado de China, respetuoso con el medio ambiente, deshumidificador de lodos de tornillo en espiral... Ver producto →
Un último punto práctico: adaptar la máquina al lodo. Una prensa de tornillo horizontal apta para uso alimentario sigue estándares de higiene diferentes a los de un modelo para aguas residuales industriales y, en consecuencia, los detalles mecánicos difieren. La combinación correcta reduce tanto el capital como los costos operativos. La combinación incorrecta convierte un pequeño ahorro inicial en años de uso elevado de polímeros y visitas de servicio repetidas.
Conclusión
El proceso de fabricación de la prensa de tornillo para aguas residuales determina los tres números que más importan en una planta de tratamiento: Sequedad de la torta, consumo de polímero y tiempo de inactividad no programado. . La certificación de materiales, las tolerancias de mecanizado, la alineación del ensamblaje y las pruebas de fábrica no son jerga de calidad abstracta. Son la diferencia práctica entre una prensa que funciona durante años y una que requiere atención constante.
Al evaluar a los proveedores, solicite ver cómo se mecaniza el eje, cómo se ensambla el filtro y qué contiene realmente el informe de prueba. Las respuestas le dirán más sobre la máquina que cualquier tabla de capacidades nominales.

 TOP